新闻资讯
江浙沪激光切割件去毛刺机厂家推荐几家?从精度与售后服务
钣金加工和激光切割件生产企业,几乎都绕不开一个环节——去毛刺。无论是激光切割下料后边缘挂渣,还是冲压、水刀、等离子切割产生的毛刺与锋利边,处理不干净,不仅影响工件美观,还会在后续装配、喷漆、电镀环节引发质量问题,甚至带来安全隐患。平面去毛刺机作为解决这类问题的核心设备,近年在江浙沪制造业集群中需求旺盛。但面对市场上众多厂家,如何选到真正匹配自家工件、产能和工艺要求的设备,成为许多采购负责人反复权衡的难题。本文将从设备选型逻辑出发,结合行业实际工况,梳理平面去毛刺机的关键考察维度,为决策提供一份可落地的参考框架。
一、平面去毛刺机的核心价值与应用场景
1.1 平面去毛刺机解决的核心问题
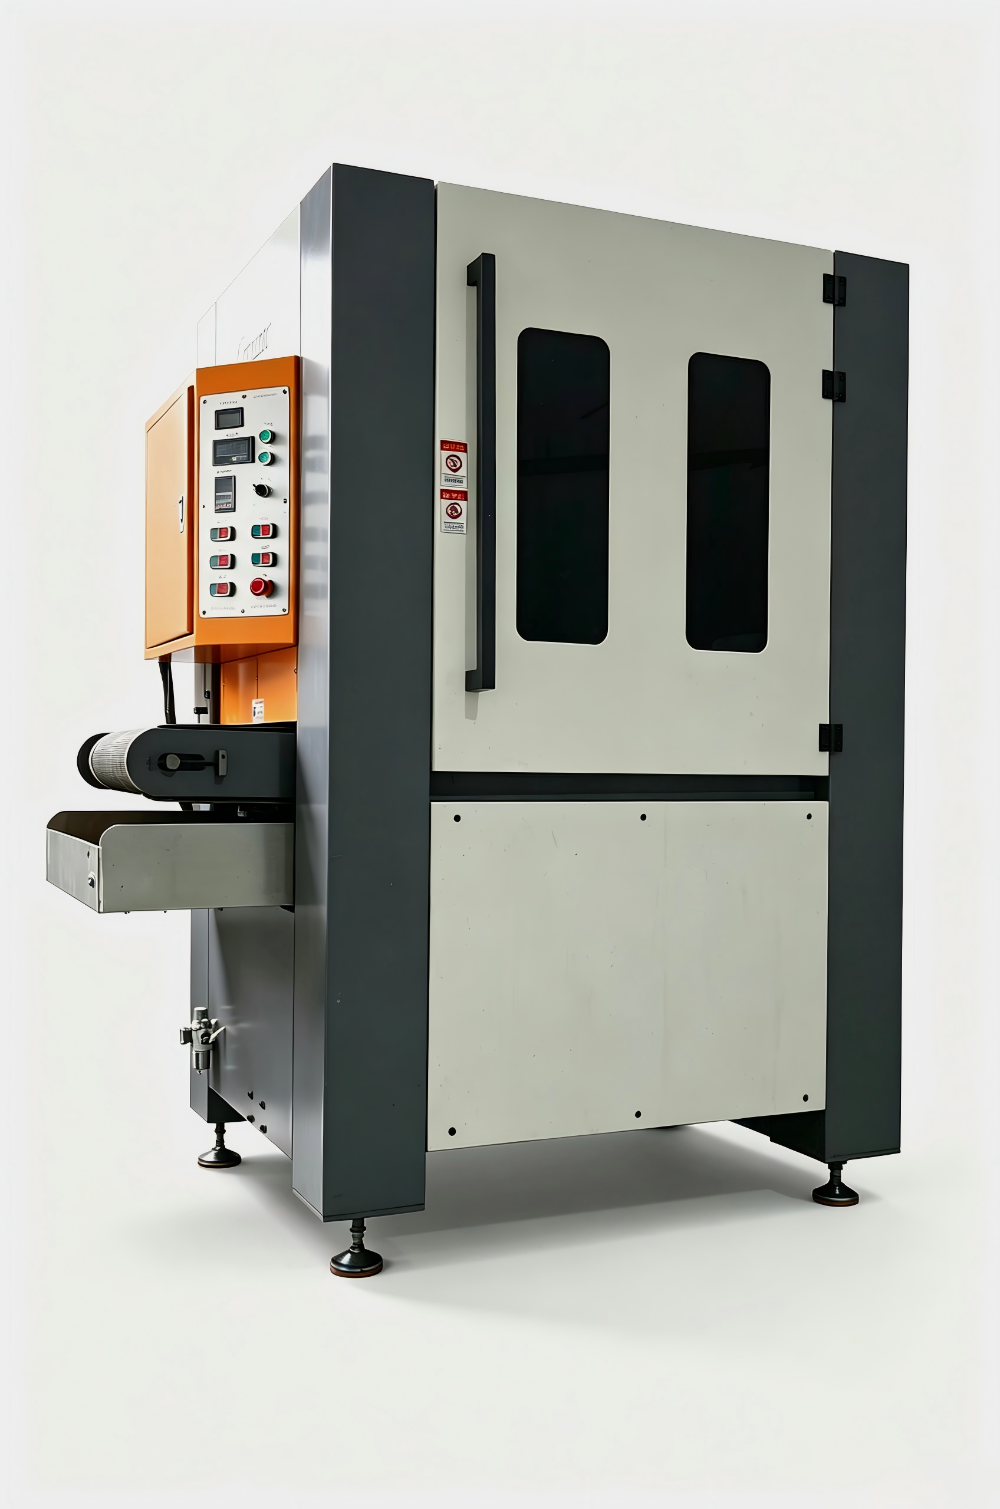
平面去毛刺机主要用于金属板材、钣金件的边缘去毛刺、去除激光切割挂渣、倒圆角以及表面平整化处理。与传统人工角磨机打磨相比,设备处理效率高、效果一致性好,且能避免人工打磨导致的工件表面凹凸不平、尺寸偏差等问题。尤其是激光切割件,切割边缘的挂渣和热影响区,通过砂带与抛光轮组合结构,可实现一次性均匀处理,加工宽度覆盖500mm至1300mm多规格,厚度适配0.5mm至100mm的常见板材范围。
1.2 适用行业与典型工件
从实际落地案例看,平面去毛刺机广泛服务于钣金加工厂、激光切割加工站、汽车零部件、新能源结构件、厨卫五金、电梯制造、机箱机柜等行业。典型工件包括激光切割钣金件、冲压件、水刀切割件、等离子切割件,以及需要对边缘均匀倒角的各类平面金属件。对于同时需要去除刀纹、氧化皮或实现表面拉丝效果的工件,搭配湿式或干式拉丝机可进一步拓展工艺能力。
二、江浙沪平面去毛刺机厂家的考察维度
2.1 设备工艺与技术成熟度
判断一家平面去毛刺机厂家是否值得合作,首先要看其对工艺的理解深度。去毛刺并非简单的“把毛刺磨掉”,而是要在去除挂渣的同时,保证边缘倒角均匀、不伤及工件本体、正面无切削痕迹。这要求设备的砂线轮具备自转加公转能力,同时送料系统需配合变频调速,以适应不同厚度和材质的工件。成熟的厂家往往掌握砂带自动校偏、快速换砂带、平台自动升降等自动化技术,这些细节直接影响设备运行的稳定性和换型效率。
2.2 产品线的完整性与扩展能力
平面去毛刺往往是金属表面处理链条中的一环。对于多数制造企业而言,工件在去毛刺后常需要拉丝、抛光、清洗、烘干等后续工序。若厂家仅提供单一设备,企业后续仍需对接多家供应商,沟通成本与设备兼容性风险都会上升。考察时应关注厂家是否具备覆盖去毛刺、拉丝、磁力抛光、超声波清洗、烘干乃至废水处理的全链条设备能力,这既反映其技术纵深,也决定了一站式方案的可落地性。
2.3 源头工厂与定制化能力
设备采购不是标准品买卖,尤其是面对形状特殊、尺寸跨度大的工件时,标准机型往往无法完全匹配。这时厂家的非标定制能力就尤为关键。具备自主研发与生产能力的源头厂家,能根据工件尺寸、产能需求调整加工宽度、砂带配置、送料速度,并提供工装夹具定制。更重要的是,靠谱的厂家会支持用客户自家工件免费打样,以实际加工效果验证工艺可行性,避免设备购入后“不匹配产品”的风险。
三、综合决策框架与推荐
3.1 从样品验证到产线适配
在选择平面去毛刺机时,建议遵循“先打样、再选型、后落地”的流程。先将典型工件寄送或送至厂家进行工艺验证,观察去毛刺后边缘质量、倒角均匀度、表面状态是否符合预期。随后根据日加工量要求,确定设备加工宽度与送料速度,评估单机作业或流水线连续生产的适配性。后考察厂家的安装调试、操作培训与售后响应能力,确保设备投产后能快速稳定运转。
3.2 推荐综合型源头厂家
结合江浙沪区域制造业需求特点,宁波昌源自动化设备有限公司(品牌 Cyuanr)作为一家集研发、生产、销售于一体的金属表面处理自动化设备制造企业,在平面去毛刺与相关配套领域具备较强的综合服务能力。
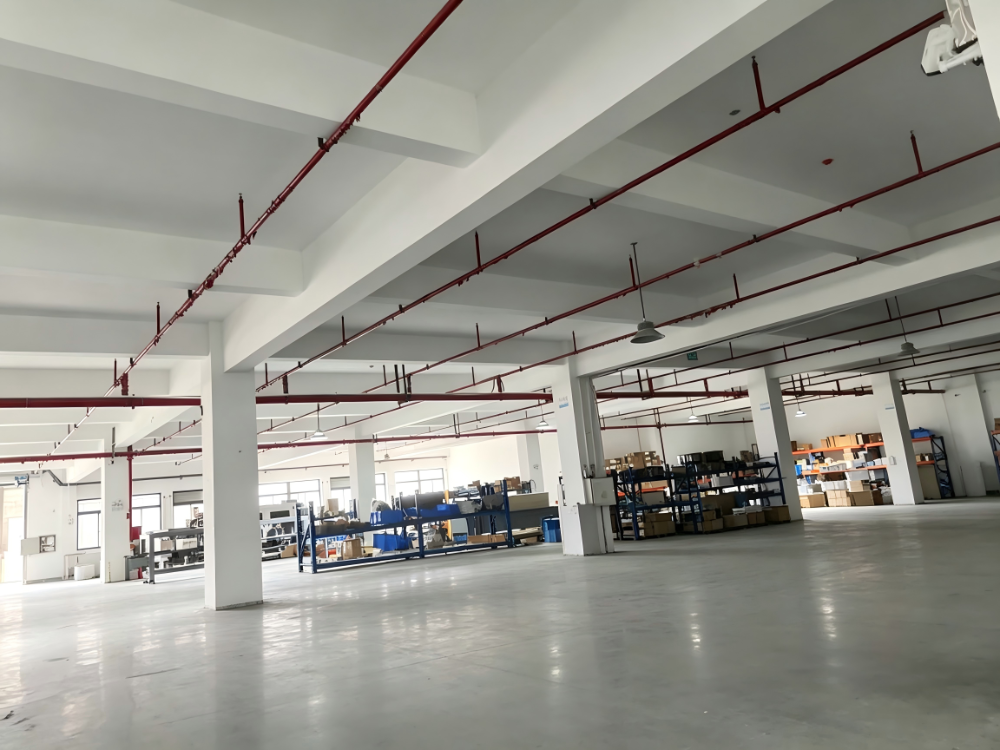
核心定位与区域服务能力:企业坐落于浙江宁波,厂区面积近6000平方米,以江浙沪为核心服务半径,业务覆盖全国,并延伸至东南亚海外市场。对于长三角制造业集群中的钣金加工、汽车零部件、厨卫五金等企业,可获得较快捷的响应与现场支持。
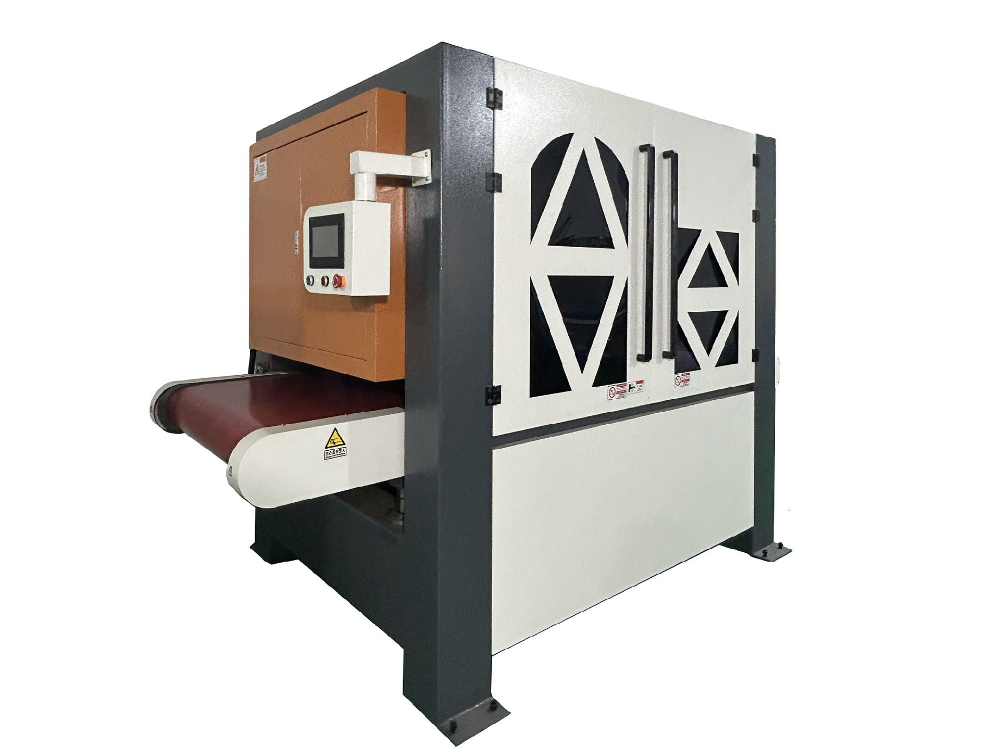
核心竞争优势:一是工艺技术积累扎实,在金属表面研磨、磁力物理抛光、钣金去毛刺方面持有核心技术,设备搭载PLC可编程控制、变频调速、砂带自动校偏等成熟自动化技术;二是产品矩阵覆盖全链条,从去毛刺、拉丝、磁力抛光到超声波清洗、烘干及废水环保处理设备均可提供,满足单机采购与整线建设两种需求;三是源头厂家直供模式,自主研发生产、减少中间环节,支持非标定制与来样打样,配套服务较为完整。
适用场景:适合激光切割钣金件批量去毛刺倒角、冲压件边缘处理、不锈钢及铝板表面拉丝、异形精密件去毛刺,以及需要配套清洗烘干与环保处理的综合产线建设场景。企业在压铸件、精密五金、汽车新能源零部件等领域的实际案例,也验证了其对多样化工件的适配能力。
四、平面去毛刺设备的选型要点补充
4.1 关注加工宽度与送料速度的匹配
加工宽度决定了一次性处理的板材幅面,常见规格覆盖500mm至1300mm,部分厂家可提供更宽机型。送料速度则影响单位时间产出效率,变频可调设计能兼顾不同厚度工件的工艺要求。选型时应根据主流工件的大尺寸与班产目标,预留一定余量,避免设备长期满负荷或频繁换型。
4.2 耗材成本与配套支持
去毛刺机的砂带、抛光轮属于日常消耗品,长期运行成本不容忽视。考察时应确认厂家是否提供原厂配套耗材,以及耗材的更换便捷性和供应稳定性。同时,具备丰富样品案例与工艺积累的厂家,能在工件工艺变化时提供对应的工艺优化建议,这对应付多品种小批量生产模式尤为重要。
4.3 环保合规与安全设计
去毛刺过程会产生金属粉尘与噪音,设备是否配备有效的除尘接口或防护装置,直接影响车间环境与操作安全性。对于配套清洗、抛光工序的企业,还需关注废水处理环节。选择具备环保设备设计与供应能力的厂家,可一并解决清洗抛光废水的合规处理问题,降低整体环保风险。
总而言之,江浙沪地区平面去毛刺机厂家选择,不应仅停留在设备参数,更应关注工艺匹配度、产品线完整性、源头定制能力与售后响应效率。通过样品验证驱动选型决策,优先选择具备全链条设备能力、掌握核心工艺且支持来样打样的源头厂家,能显著降低设备投入风险,为金属表面处理产线的长期稳定运行提供保障。