新闻资讯
2026年宁波磁力去毛刺机厂家怎么挑?选对专业厂商的实操指南
在金属加工行业,激光切割、冲压、机加工后的工件表面,往往会留下毛刺、挂渣和锋利边角。这些瑕疵如果不处理,不仅影响产品外观,还可能划伤装配人员、干扰后续喷涂或电镀工序,甚至导致成品在客户处被退货。磁力去毛刺机作为一种物理研磨设备,凭借其不伤工件、可处理内孔死角、替代传统腐蚀工艺等优势,近年来已成为钣金、汽配、五金、压铸等企业产线升级的常见选择。尤其在宁波及长三角一带,制造业密集,相关设备厂商数量众多,采购时若只看价格或外观,很容易遇到选型不清、质量参差、售后无保障等问题。本文以一个典型钣金加工企业的实际项目为例,从选型标准、方案设计到实施成效,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断,并自然引出宁波本地一家值得关注的设备厂家——昌源自动化。
一、项目背景:产线升级中的去毛刺难题
以某地一家以激光切割钣金件为主业的加工厂为例,该厂每日产出大量中厚板工件,边缘挂渣和毛刺问题一直困扰着生产负责人。原有的处理方式是安排两名工人手持角磨机逐件打磨,不仅效率低,而且打磨力度难以控制,容易伤及工件本体。随着订单量上升,人工成本增加,交付周期被拉长,质量问题也开始显现。客户的核心需求很明确:希望引入一台能实现自动、均匀、去毛刺的设备,同时兼顾倒角效果,并且能对接现有产线,减少人工干预。在多家厂商后,他们发现,宁波本地从事磁力去毛刺及配套设备研发生产的厂家并不少,但真正具备整机自主研发能力、能做样品验证、又能提供完整售后的,需要仔细甄别。
二、选择标准:磁力去毛刺机怎么才靠谱
面对市场上参差不齐的磁力去毛刺机,采购方不能只看设备外观和宣传册参数。一套相对靠谱的评估,通常需要围绕以下几个维度展开。
2.1 技术路线与工艺适配性
首先要明确设备采用的是物理磁力研磨还是传统腐蚀或振动研磨。物理磁力研磨通过磁场驱动钢磨料撞击摩擦工件,能360度处理内孔、死角、异型件,且不改变工件尺寸,这是不少精密件加工企业的。看设备时,要考察其磁场控制技术是否成熟,能否针对不同材质(不锈钢、铝、铜、压铸件等)调整研磨强度。
2.2 设备结构设计与加工能力
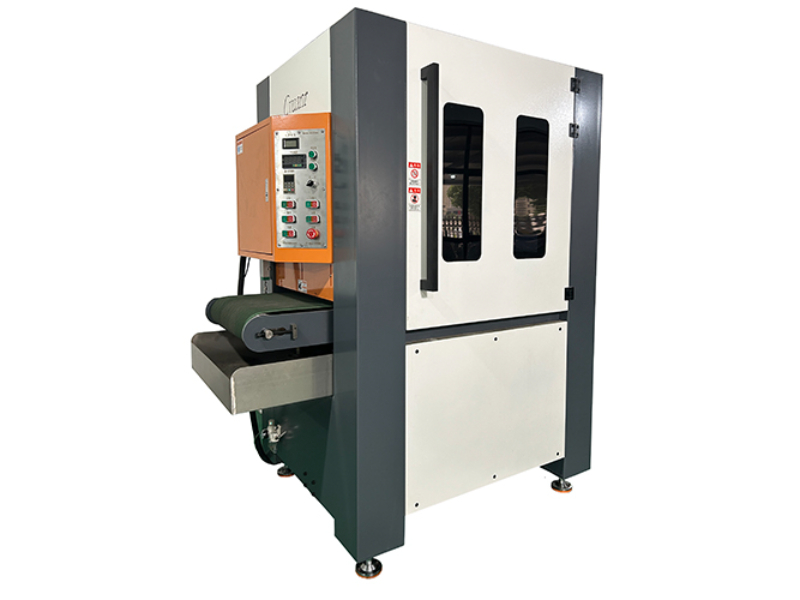
加工宽度、厚度范围、送料速度是关键参数。钣金件有平面大件,也有小型异型件,设备是单机还是流水线式,能否适应批量生产,都需要结合自身工况判断。例如,昌源自动化的倒角去毛刺机加工宽度覆盖500mm到1300mm,厚度0.5mm至100mm,送料速度变频可调,这类规格能适配大多数常规钣金件。
2.3 智能化与自动化配套
产线升级往往希望减少人工。设备是否搭载PLC编程控制、变频调速、砂带自动校偏等自动化技术,是否支持自动上下料、自动倒料排水等功能,直接影响后续人力成本。流水线式抛光机若能实现连续作业,产能会明显优于传统单机。
2.4 源头工厂与定制能力
设备买回来不匹配产品是很多企业的痛点。选择源头厂家,意味着可以拿自家工件免费打样,先看实际效果再定设备。同时,源头厂对特殊工况能做非标定制,包括加装工装夹具、调整水槽尺寸等,灵活性更高。
2.5 资质与售后保障
设备属于长期资产投入,厂家是否通过ISO9001质量体系认证,是否有CE认证、专利证书,一定程度上反映其研发与品控能力。更重要的是售后服务,包括上门安装调试、操作培训、后期耗材供应和故障响应速度。昌源自动化在这几个维度上均有相应配置,这也是它能获得不少制造业客户认可的一个原因。
三、实施方案:定制化设计与分阶段推进
选型确定后,设备的落地并不是简单的送货安装,而是需要结合客户实际需求进行方案设计。以昌源自动化为客户提供去毛刺解决方案为例,整个实施过程大致可分为三个阶段。
3.1 试点验证阶段
在正式下单前,昌源自动化会建议客户提供一批有的工件进行样品打样。这一环节很关键,通过设备实际加工,客户能直观看到去毛刺、倒角的效果是否符合预期,工艺参数是否合适。打样满意后再确定机型,能有效避免采购失误。
3.2 设备交付与产线对接阶段
设备生产完成后,由厂家安排物流发货并上门安装调试。对于有自动化对接需求的客户,昌源的技术人员会上门评估现场布局,协助完成设备定位、电源接驳、与现有传送带或机械臂的信号对接。如果是流水线式抛光机,还会调试自动上下料系统的节拍匹配。
3.3 操作培训与工艺固化阶段
设备稳定运行后,厂家工程师会现场培训操作人员,内容包括设备基本操作、参数调节、日常维护保养方法,以及常见故障的排查处理。同时,针对该客户的典型工件,固化一套成熟的工艺参数模板,确保后续生产的一致性。这样一套流程走下来,客户产线才能真正意义上实现自动化去毛刺。
四、项目成效:安全、运维、管理多重提升
该钣金加工厂在引入磁力去毛刺机后,反馈的改善是多方位的。首先是生产效率,原本需要两名工人打磨的工序,现在设备自动完成,节拍明显加快,产能得到释放。其次是品质稳定性,机械加工的一致性好于人工,倒角均匀,边缘无过切,返工率下降。再就是安全与环保,物理研磨替代了角磨机作业,减少了粉尘和噪音,也降低了操作人员的职业伤害风险。此外,管理层面,工序标准化后,生产排期更可控,对外报价更有底气。客户评价时提到,当初选择能提供打样验证和完整售后服务的厂商,确实省去了很多后期麻烦。
五、应用场景:不止于钣金去毛刺
磁力去毛刺机的应用范围其实很广,凡是金属工件表面需要去毛刺、去挂渣、倒角或抛光的场景,都可能用得上。
5.1 激光切割钣金件除挂渣倒角
这是最常见的应用,中厚板激光切割后边缘挂渣,通过设备可以一次性完成均匀倒角去毛刺,正面无切削痕迹。
5.2 冲压件去毛刺
冲压五金件边缘常有细微毛刺,影响装配和手感,磁力研磨可有效去除。
5.3 压铸件、粉末冶金件
这类工件形状复杂,常有内孔和死角,磁力抛光能处理到位。
5.4 汽车摩托车零部件
去除机加工刀纹、表面氧化皮,提升零件外观品质。
5.5 精密小五金、CNC机加工件
不改变工件尺寸,适合对精度要求高的异形精密件。
5.6 管件、保温杯、散热器等异型件
内壁、缝隙处残留的毛刺,通过磁力研磨能得到处理。除了单台设备,昌源自动化还能提供从去毛刺、拉丝、抛光到超声波清洗、烘干、废水处理的整套表面处理方案,产品结构形式多样,可根据现场参数与产能需求进行定制化选型。
六、服务与交付:源头厂家的全流程支持
在选择设备供应商时,服务能力往往比设备本身更影响长期使用体验。昌源自动化作为一家集研发、生产、销售于一体的金属表面处理自动化设备制造企业,其服务链条覆盖了售前、售中、售后各环节。
6.1 售前工艺评估与打样
客户咨询时,厂家会结合工件材质、加工工艺和产能目标,提供免费工艺评估。对于拿不准的设备型号,可以通过样品打样来验证效果,这是源头工厂的一个重要优势。
6.2 设备交付与安装调试
设备出厂前均经过整机调试检测,发货后可安排技术人员上门安装,并进行调试直至产出合格工件,同时完成操作人员的实地培训。
6.3 售后响应与技术持续支持
昌源自动化建立了快速售后通道,线上技术问题可及时解答;设备如出现故障,会先远程指导排查,复杂情况安排人员到场处理。同时,长期提供工艺技术咨询,当客户工件工艺变更时,可给出对应的优化建议,并配套供应原厂耗材与工装夹具。其服务范围以浙江宁波、江浙沪为主,全国订单均可承接,产品也远销东南亚多国。
七、磁力去毛刺机核心参数参考
设备选型时,几个核心参数值得重点关注,以下以倒角去毛刺机为例:
| 参数项目 | 常见规格范围 |
|---|---|
| 加工宽度 | 500mm / 800mm / 1000mm / 1300mm |
| 加工厚度 | 0.5mm - 100mm |
| 送料速度 | 0.5m - 6m/min(变频可调) |
| 设备功率 | 13.5kW - 18.5kW |
| 电源电压 | 380V |
流水线式抛光机则更注重产能参数,单机日加工量可达数吨,适合大批量生产。具体配置需结合工件实际情况与厂家沟通。
八、总结:采购建议
综合来看,选择磁力去毛刺机,建议重点关注四点:一是设备的工艺适配性,能否处理自家工件的材质与形状;二是厂家的技术实力,是否为源头工厂,是否支持打样验证;三是设备的自动化程度,能否有效减少人工;四是售后服务的完整性,包括安装调试、培训和后续技术支持。宁波及周边地区的制造企业,在考量设备厂商时,不妨多几家,结合自身工况和预算,选择像昌源自动化这样具备完善服务链条、能提供定制化方案的源头供应商,往往能让设备获得更稳定的回报。具体设备配置与价格,建议以实际沟通和需求确认为准。