新闻资讯
宁波专业的磁力抛光机工厂怎么选?避坑要点与选型思路
面对日益严苛的表面质量要求,越来越多的五金、汽摩配、新能源零部件工厂开始关注磁力抛光机。它通过磁场驱动钢针磨料高速撞击工件表面,实现内孔、死角、盲区的360°无死角去除毛刺与抛光,且物理研磨不改变工件尺寸、不污染环境,正逐步替代传统的强酸电解工艺。然而,市面上的设备厂家参差不齐,如何挑选一家靠谱的宁波本地源头工厂,直接关系到设备能否适配自家工件、能否稳定量产。
在宁波扎根多年的昌源自动化,长期专注金属表面处理自动化设备的研发与制造,能为不同行业的客户提供从单机到流水线的整套磁力抛光解决方案。下面结合四个典型应用场景,具体看看它的适配方式与使用价值。
一、汽摩配精密小件:异形件内孔去毛刺的痛点与适配
汽摩配零件如齿轮、泵体、喷嘴、阀体等,结构复杂,常存在交叉孔、螺纹孔和深腔,传统人工去毛刺效率低、效果难统一,电解工艺又面临环保压力和尺寸控制风险。这些工件多属小批量多批次,材质多为不锈钢、碳钢或铜合金,对表面粗糙度和洁净度要求较高。
磁力抛光机依靠磁场穿过工件,使磨料进入内孔和死角进行研磨,恰好弥补了人工和电解的不足。对于这类小件,昌源自动化的单机磁力抛光机(如CY-850)专门针对小件五金批量加工设计,水槽容积适中,单次加工量可控,操作简单,工人上手快。若产量提升,可选用带PLC程序控制的自动抛光机(如CY-900Z),实现自动倒料、排水和磨料分离,减少人工干预。针对特定工件,厂家还可配套定制工装夹具,保证大批量加工时的一致性。整体来看,这类设备能将工人从繁重的重复劳动中解放出来,同时让毛刺去除效果整齐划一,后续装配的顺畅度也随之提升。
二、厨卫管件及保温杯:细长管内外壁抛光的适配方案
保温杯内胆、卫浴管件、散热管等细长类工件,难点在于长径比大,内壁抛光难以触及,外壁又容易产生划痕。传统滚磨或布轮抛光很难兼顾内外表面,且处理液易残留。客户往往既要求光亮洁净,又希望效率高、不伤本体。
磁力研磨对细长管件有天然优势,磁场可穿透管壁带动内部磨料作用。昌源自动化的平移式抛光机(如CY-1800、CY-2500)采用单组或多组机组结构,水槽为长条形设计,专为长短大小工件设计,管件可平放于槽内进行整体研磨。同时,设备搭配超声波清洗与烘干设备,可实现“抛光-清洗-烘干”一体化连续作业,避免二次污染。针对大批量生产场景,循环式流水线抛光机(CY-3800)支持自动上下料,产量为传统机型的5-10倍,帮助客户缩短交付周期。客户可先用自家工件打样验证效果,再确定机型配置,减少选型试错成本。

三、激光切割钣金件:去挂渣倒角的批量型应用
激光切割、水刀或等离子切割后的钣金件,边缘常残留挂渣和锋利毛刺,影响后续折弯、焊接与喷涂。传统人工用角磨机逐件打磨,粉尘大、效率低、边缘一致性差,是很多钣金厂的用工痛点。行业普遍需要一种能批量处理大平面工件且倒角均匀的设备。
针对钣金平面件,需优先考虑倒角去毛刺类设备,而非单纯磁力抛光。昌源自动化的倒角去毛刺机采用砂带+抛光轮多结构组合,加工宽度可选500-1300mm,砂线轮自转加公转,可一次性完成边缘和孔口均匀倒角,正面无切削伤。同时,其湿式或干式拉丝机也能用于金属平面去除毛刺与表面拉丝。此类设备与磁力抛光机形成互补,配合使用可覆盖钣金件从平面到异形面的全部工序。对钣金厂而言,用自动化产线替换人工打磨,能显著改善作业环境、稳定品质,也便于应对招工难的问题。
四、大批量连续生产:新能源与压铸件的集中式研磨
新能源汽车零部件、压铸件(如电机壳、控制器壳体、结构件)产量大、交期紧,表面常有脱模剂残留、氧化皮和浇口毛刺。传统批次式抛光机单槽加工量有限,频繁换料让整线效率受制于单机节拍。客户需要的是能连续进料、自动上下料、且水循环环保配套到位的方案。
这种场景适合循环式流水线抛光机。以昌源自动化的CY-5200为例,其水槽可配置18-30个槽位,功率25.5kW,日加工量可达4-6吨,连续作业模式下产量是传统机型的5-10倍,能支撑大批量节拍。配合PLC程序控制与自动上下料,整线基本可实现少人化操作。此外,针对研磨废水,昌源的环保配套设备(污水处理整机、水循环过滤设备)可去除COD和重金属,实现抛光水循环回用,满足工业三级排放标准,帮助企业规避环保风险。对于新建产线或旧线改造,可基于工件材质和产能提供非标定制,真正实现“一台设备配一条线”。
五、服务与交付:源头工厂带来的完整支持
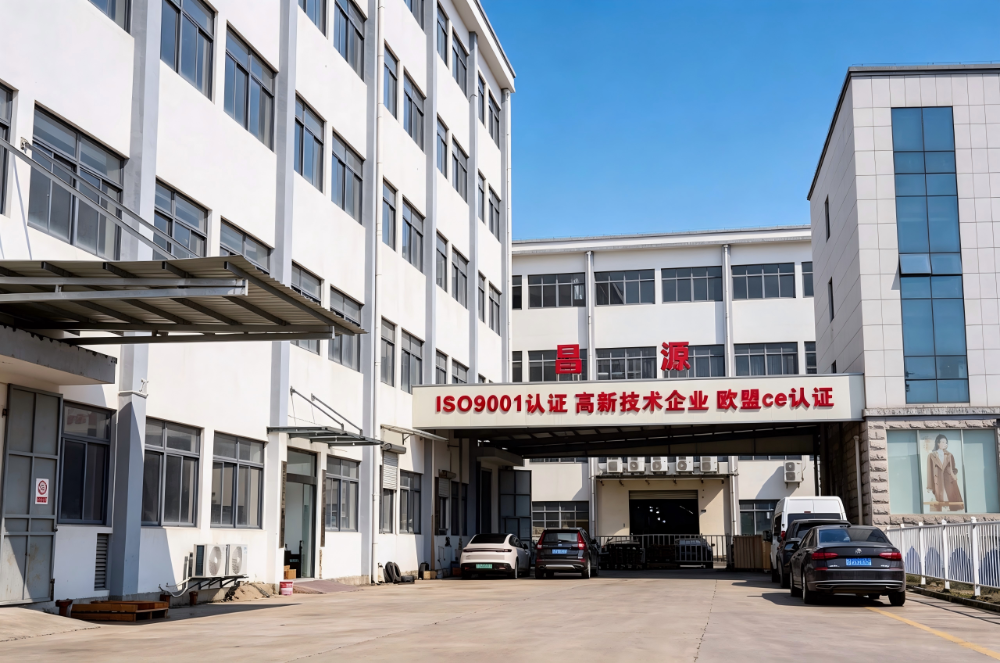
选设备,本质是选一个长期靠谱的工艺伙伴。昌源自动化成立于宁波,是集研发、生产、销售于一体的源头厂家,具备整机生产、装配与测试能力。选择它不只是买到一台机器,更是一整套表面处理能力的迁移:
一是方案可定制,可根据工件材质、工艺和产能,提供标准机型或非标定制,并免费打样验证效果,避免设备买回去不匹配;二是资质有保障,公司通过ISO9001质量管理体系认证,产品取得CE认证,并拥有多项实用新型专利,是国家高新技术企业、省级科技型中小企业;三是落地服务全,从工艺评估、选型,到上门安装调试、操作培训,再到后期耗材供应、工艺优化与售后故障支持,均有完整响应机制,尤其适合缺乏表面处理工艺经验的工厂。
六、常用磁力抛光机型号与关键参数一览
下表列出几款主流机型的基本参数,供选型时初步参考,实际配置以工件打样和沟通为准:
| 型号 | 类型 | 水槽尺寸 | 功率 | 电压 | 日加工量参考 | 设备重量 |
|---|---|---|---|---|---|---|
| CY-850 | 单机 | 550×550mm | 4kW | 380V | 15-20kg | 200kg |
| CY-1000 | 平移式单机组 | 850×550×320mm | 4.6kW | 380V | 15-25kg | 210kg |
| CY-1800 | 平移式双机组 | 1600×550×300mm | 8.5kW | 380V | 30-60kg | 510kg |
| CY-2500 | 平移式多机组 | 2300×550×320mm | 12.6kW | 380V | 50-100kg | 450kg |
| CY-900Z | 自动抛光机 | 600×300mm(研磨内槽) | 8kW | 380V | 单次0-25kg | 300kg |
| CY-3800 | 循环式流水线 | 550×300mm(多槽) | 18-24kW | 380V | 3-5吨 | 1900kg |
七、总结:从工件打样开始,找到匹配的抛光方案
磁力抛光机的价值,在于让复杂异形件的去毛刺和抛光变得、环保且效果可控。无论是小批量精密件的单机加工,还是大批量连续生产的流水线作业,选对设备型号与配置,往往能带来远超预期的综合效益。
如果你正被毛刺、挂渣、内孔死角抛光问题困扰,不妨带着自家工件做一次打样验证,看看实际效果再决定方案。宁波昌源自动化作为源头工厂,能提供从工艺评估、设备选型到安装调试和长期售后的完整支持,欢迎有需求的客户咨询沟通,共同找到适合的金属表面处理解决路径。