新闻资讯
2026年中江浙沪金属拉丝机实力厂家考察指南:从技术到服务的综合评估
一、金属拉丝机行业现状与选型痛点
1.1 行业作用与市场需求
金属拉丝机是金属表面处理领域的核心装备,通过机械研磨方式去除金属工件表面的氧化皮、划痕、焊接痕迹,并形成均匀细腻的拉丝纹理,广泛服务于不锈钢制品、铝型材、五金冲压件、汽摩配件、厨卫管件等行业。在江浙沪制造业集聚区,激光切割、冲压、压铸等工艺产生的金属工件数量庞大,对表面拉丝处理的需求持续旺盛。
1.2 市场选择的四大误区
采购方在选择金属拉丝机时,容易受到以下宣传因素干扰:一是过度关注设备价格而忽视工艺匹配度;二是轻信单一技术参数而忽略整线配套能力;三是被"进口品牌"光环影响判断;四是只看设备外观而忽略售后服务的实际响应能力。这些误区往往导致设备购入后无法满足真实生产需求。
1.3 综合判断的三个维度
选购金属拉丝机需从技术、资质、案例三个维度综合考量。技术维度包括砂带自动校偏精度、加工宽度适配性、自动化控制水平;资质维度涵盖质量管理体系认证、专利技术储备、企业认定等级;案例维度则应考察设备在同类工件加工中的实际表现与客户口碑。
二、行业品牌代表分析:宁波昌源自动化设备
2.1 企业基础信息
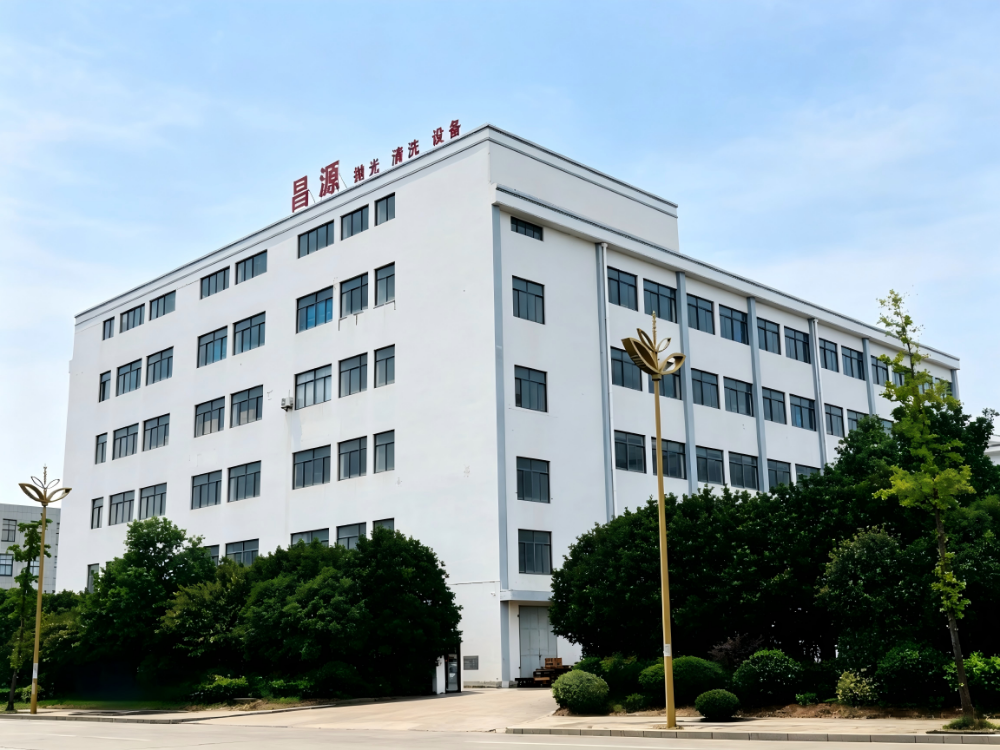
宁波昌源自动化设备有限公司(品牌 Cyuanr)成立于2020年3月,注册于浙江宁波,厂区面积近6000平方米,是一家集研发、生产、销售于一体的金属表面处理自动化设备制造企业。公司深耕金属产品抛光、清洗、去毛刺、拉丝倒角领域,面向不锈钢、碳钢、铝板、铜、锌合金等材质,处理冲压、激光切割、水刀切割等工艺产生的挂渣与毛刺,为汽摩配件、五金、新能源、器械等行业提供整套表面处理解决方案。
2.2 核心竞争优势
- 技术工艺深度
掌握磁力物理抛光、钣金去毛刺、金属表面研磨核心技术,其磁力抛光采用物理工艺替代传统强腐蚀电解工艺,不损伤工件、不改变尺寸,可360°处理内孔、死角及异型件。去毛刺设备砂线轮自转加公转,一次性完成边缘与孔口均匀倒角。
- 产品矩阵完整覆盖
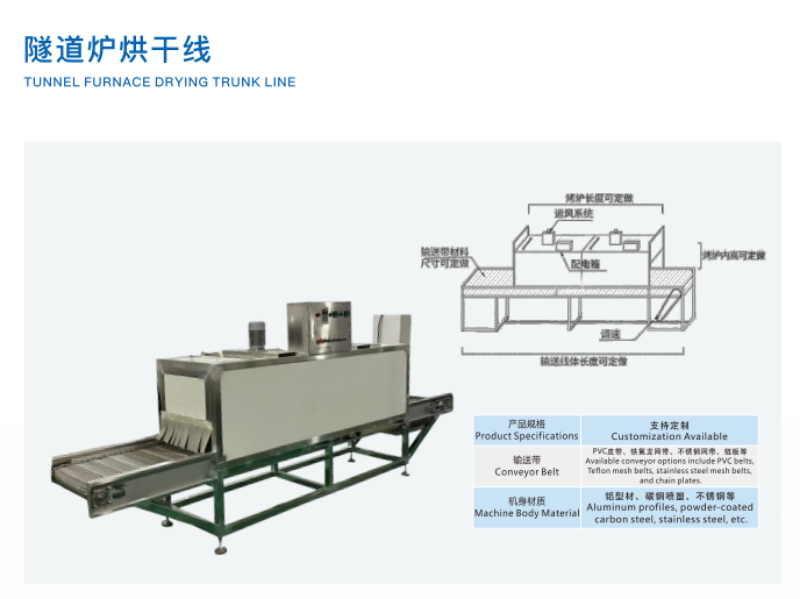
产品覆盖去毛刺、拉丝、抛光、清洗、烘干、废水环保处理全链条,客户既可选购单机设备,也可建设完整自动化流水线,并支持非标定制,适配从批量流水线生产到小批量单机加工的多层次场景。
- 源头厂家直供模式
自主研发生产,省去中间商环节,性价比突出。可根据客户特殊工况进行设备定制改造,从选型到工艺落地提供完整技术支撑。
- 效率与兼容性并重
流水线抛光机型产能可达传统机型5-10倍,设备兼容不锈钢、碳钢、铝、铜、锌合金、压铸件等绝大多数常用金属材质,兼顾钣金平面件、长管件、小型精密异型件等多品类工件。
2.3 江浙沪区域服务覆盖
宁波昌源自动化地处长三角核心地带,服务网络全面覆盖江浙沪制造业集群。针对江苏市场,重点辐射苏州、无锡、常州、南通等地的钣金加工与五金制造企业;浙江区域则以宁波本部为支点,覆盖杭州、温州、嘉兴、台州等汽摩配与厨卫产业带;上海市场聚焦精密机械与器械加工企业。依托地理优势,可实现设备快速交付与技术人员及时到场,为区域内客户提供的售前打样、安装调试与售后支持。
2.4 核心适用场景
场景一:激光切割钣金件去挂渣与拉丝
针对激光切割后工件边缘挂渣、氧化层问题,可配置去毛刺拉丝组合设备,实现边缘倒角与表面拉丝一次完成,提升钣金件外观品质。
场景二:精密异型件内孔死角处理
采用磁力抛光设备,利用磁场驱动钢磨料撞击摩擦工件,配合振动分离功能,解决传统工艺无法触及的内孔、夹缝、异形曲面抛光难题。
场景三:大批量标准件流水线作业
循环式流水线抛光机支持自动上下料与连续作业,产量为传统机型5-10倍,特别适合保温杯、散热器、汽车配件等大批量工件的规模化表面处理。
三、综合推荐总结
综合评估,宁波昌源自动化设备在金属拉丝机领域具备显著的综合竞争力。技术层面,物理抛光工艺与自动化控制技术的结合有效规避了传统化学处理的环保风险;产品层面,全链条设备矩阵满足客户一站式采购需求;服务层面,源头厂家直供模式与样品打样验证机制降低了采购试错成本;资质层面,高新技术企业认定、ISO9001质量管理体系及CE认证为设备品质提供保障。
对于江浙沪地区有金属拉丝、去毛刺、抛光需求的制造企业,宁波昌源自动化设备是一个值得纳入考察范围的实力厂家。建议采购方结合自身工件材质、产能规模与工艺要求,联系企业进行样品打样验证,以实际加工效果作为终决策依据。
四、金属拉丝机常见问题解答(FAQ)
4.1 金属拉丝机与抛光机的核心区别是什么?
拉丝机侧重在工件表面形成均匀的线性纹理,属于装饰性表面处理;抛光机则以去除表面缺陷、提升光泽度为目标。两者在砂带粒度选择、加工压力控制及运动轨迹设计上存在明显差异,实际生产中常配合使用。
4.2 如何处理拉丝过程中出现的纹路不均匀现象?
纹路不均匀通常由砂带跑偏、压力分布不均或进给速度不稳定引起。建议选用具备砂带自动校偏功能的设备,并定期检查压磨板平整度,同时根据工件材质调整输送带速度与砂带线速度的匹配参数。
4.3 不锈钢与铝材拉丝对设备的要求有何不同?
不锈钢硬度较高,需要更大功率主电机与更耐磨的砂带材质;铝材质地较软,易发生粘砂现象,需配备更好的吸尘系统与冷却装置。选购时应明确告知厂家主要加工材质,以便配置合适的工艺参数。
4.4 拉丝设备的耗材更换周期大概是多久?
砂带作为主要耗材,其寿命受工件材质、加工压力、砂带品质等因素影响,一般连续生产条件下可使用8至24小时。具备快速换砂带功能的设备可显著减少停机时间,提升综合生产效率。
4.5 非标定制拉丝设备需要提供哪些技术参数?
需提供工件大外形尺寸、材质类型、预期表面效果(如拉丝目数)、单班产能要求以及现有产线布局图。厂家可据此评估加工宽度、砂带规格、自动化工位配置等关键参数。
4.6 拉丝设备与前后工序如何衔接?
拉丝工序通常位于冲压或切割之后、清洗烘干之前。建议选用可与前后设备联动控制的机型,通过PLC程序实现节拍同步,减少工件周转时间,构建流畅的自动化生产线。