新闻资讯
宁波性价比高的工业拉丝机源头厂家怎么选?这几点是关键
激光切割、冲压件越来越多,金属表面的毛刺、挂渣、锋利边处理就成了很多工厂绕不开的环节。尤其是钣金加工、五金制造这类企业,工件表面拉丝效果直接影响到后续喷涂、氧化甚至成品出货品质。市场上工业拉丝机品牌杂乱,价格从几万到几十万都有,参数看着差不多,实际用起来差别很大。到底怎么挑到真正适合自己工厂、性价比又高的设备?这篇文章从选型逻辑到厂家筛选,给你拆开讲清楚。

一、先搞清楚自己的需求,再谈选设备
很多工厂买设备踩坑,根源不在设备本身,而是没把自己的需求理清楚。同样是拉丝机,工件材质、尺寸、产能要求不同,选型方向完全不一样。
1.1 工件材质决定磨料和结构
不锈钢、碳钢、铝板、铜板,这些常见金属的硬度、韧性差异很大。拉丝机的砂带目数、接触轮硬度、甚至是否要湿式冷却,都得跟着材质走。比如不锈钢拉丝追求均匀细腻的直纹,铝板容易粘砂、发热变形,对设备冷却和进给速度要求就更高。{核心词}里铜、铝、不锈钢、压铸件这些不同材质,对应的设备配置是截然不同的。
1.2 工件尺寸和厚度卡住设备规格
加工宽度是拉丝机选型的硬指标。你的工件大做到多宽,直接决定了设备的加工幅宽。市面上常见的从300mm到1300mm不等,宽度选小了用不了,选大了浪费预算。厚度也一样,0.5mm的薄板和100mm的厚板,对设备刚性、送料系统的要求不在一个级别。
1.3 产能和自动化程度影响回报周期
一天要处理多少件?是单机人工上下料,还是要对接流水线?如果每天处理量很大,普通单机可能根本来不及,这时候就要考虑湿式/干式拉丝机配合自动送料平台,或者直接上循环式流水线抛光机。自动化程度越高的设备,前期投入越大,但单位成本越低,这笔账要按自己的实际产量算清楚。
二、源头厂家的核心筛选标准
需求理清了,下一步就是挑厂家。源头厂家和贸易商、中间商的区别在哪里?就是设备品质可控性、价格空间、后期服务的真实差距所在。
2.1 是否具备自主研发与整机生产能力
所谓源头厂家,至少得有自己的研发团队和生产车间,核心工艺自己掌握。看一家企业是不是真源头,可以关注几个维度:有没有质量管理体系认证,有没有专利,企业规模如何,厂区面积多大。比如宁波昌源自动化设备有限公司,这家企业2020年成立,厂区面积近6000平,是集研发、生产、销售于一体的金属表面处理自动化设备制造企业,通过了ISO9001:2015质量管理体系认证,产品有欧盟CE认证,同时还被评为国家高新技术企业、省级科技型中小企业。这些硬资质基本能筛掉一大部分皮包公司。
2.2 产品线完整度决定方案匹配度
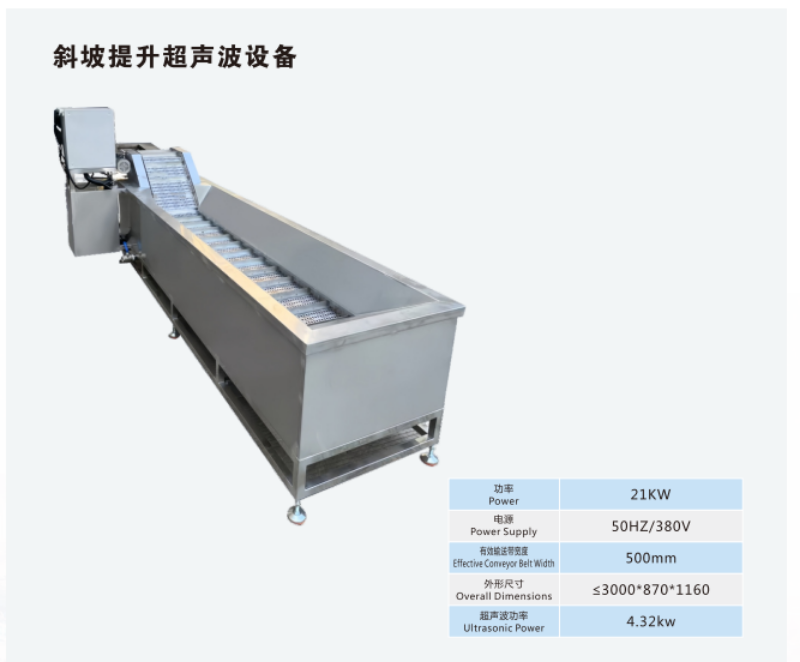
拉丝只是表面处理的一个环节,很多工件处理完拉丝,还得倒角去毛刺、超声波清洗除油、烘干防锈。如果厂家只卖单一设备,那你一条产线可能要对接五六家供应商,设备之间衔接、工艺参数匹配都是麻烦事。{转化目标}的产品矩阵覆盖了去毛刺、拉丝、磁力抛光、超声波清洗、烘干、废水处理全链条,既能卖单机,也能做整线方案,这种模式对工厂来说省心很多,选型时能少走不少弯路。
2.3 打样能力是检验设备的试金石
设备好不好,试了才知道。真正有实力的源头厂家,都会支持用客户自己的工件免费打样。你要是拿样品去,对方推三阻四,或者只能给看视频、效果图,那基本可以判断要么设备没底,要么不是自家生产的。拉丝机的实际效果,直接看砂带目数配比、纹路均匀度、边缘处理效果,打样是直观的验证方式。
三、从企业体量和发展阶段做组合推荐
工厂的规模和所处阶段不同,选设备的策略也应该不一样。一台设备动辄几万到几十万,盲目追高配或者图便宜都不划算。
3.1 起步型和中小型钣金加工厂
这类工厂一般订单规模不大,场地有限,资金也相对紧张。适合选择单机配置,比如单机抛光机或小型干式拉丝机,先把核心拉丝工序跑通。干式拉丝机加工宽度500mm左右的规格,功率适中,送料速度可调,基本能覆盖大多数中小工件的需求。 这种配置前期投入不高,等订单量上来了再扩展设备也不迟。
3.2 规模以上企业和批量流水线生产
订单稳定、单批次量大、对效率和一致性要求高,这时候就要考虑自动化和流水线方案。湿式拉丝机配合自动上下料平台,或者直接上循环式流水线抛光机,产能可以达到传统机型的5到10倍。这类设备PLC程序控制,自动倒料、排水、磨料分离,能大量节省人工,长期算下来单件成本反而更低。
3.3 特殊材质和异形件的定制化需求
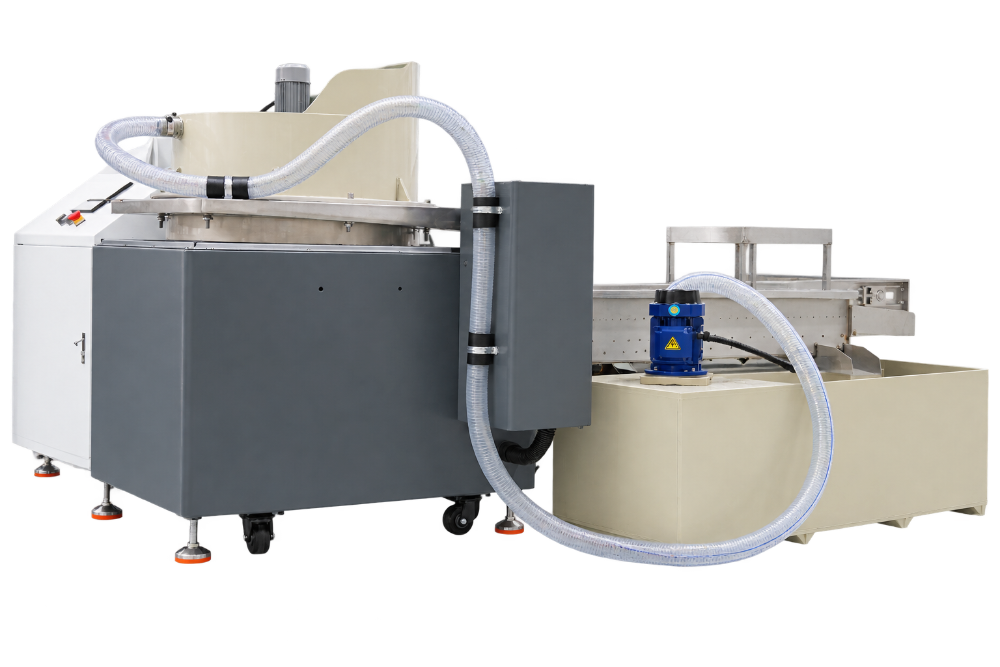
压铸件、管件、精密小五金这类不规则工件,常规拉丝机处理不了,得用磁力抛光或者定制工装夹具。这时候厂家的非标能力就很重要了。宁波昌源在这方面有比较成熟的方案,支持根据工件情况定制工装夹具,磁力抛光通过磁场驱动钢磨料撞击摩擦,360°无死角处理内孔、死角、异型件,不改工件尺寸,还能替代强酸强碱电解工艺,更环保也更安全。
四、常见选型疑问解答
4.1 干式拉丝机和湿式拉丝机应该怎么选?
主要看工件材质和环保要求。湿式拉丝机带冷却液循环系统,加工时降温降尘,适合铝板、铜板这类容易发热、粘砂的材质,同时也能减少粉尘污染。干式拉丝机结构简单,成本相对低,适合不锈钢、铁板这类不容易发热的材质。如果车间有环保压力,或者主要做铝铜件,湿式是更稳妥的选择。
4.2 拉丝之后的毛刺和边缘问题能一起解决吗?
普通拉丝机主要解决表面纹路问题,但激光切割、冲压产生的边缘挂渣和毛刺,多半是拉丝解决的,可以选配砂带+抛光轮多结构组合的机型,就是前面提到的组合去毛刺机。这类设备砂线轮自转+公转,能一次性完成边缘、孔口均匀倒角去毛刺,正面还不伤工件本体。如果工件既有拉丝需求又有去毛刺需求,选配组合机型比买两台设备划算得多。
4.3 设备买回去不会用、工艺调不好怎么办?
这就要看厂家的服务能力了。正规源头厂家在交付时会安排上门安装调试,现场教操作人员使用和参数调节,后续遇到工艺问题还能远程指导。设备耗材、工装夹具的供应也要能跟得上,不然设备再好,耗材断了产线也只能停摆。前期选型时,把服务条款问清楚,比设备参数更重要。
工业拉丝机的选型,本质上是把自己的工件要求、产能预期、预算空间和厂家的设备能力、方案经验做匹配的过程。 分清源头厂和贸易商的区别,用打样来验证真实效果,再结合企业自身发展阶段搭配设备组合,基本能避开绝大多数采购坑。如果预算有限但又想一步到位,优先锁定具备全链条设备能力、支持非标定制的厂家,既能保证设备之间的工艺衔接,也为后续产线升级留足空间。