新闻资讯
铜去毛刺机怎么选?源头厂家的判断逻辑与实战拆解
铜件加工让人头疼的,往往不是成型,而是后道处理。冲压、激光切割、CNC加工下来的铜件,边缘挂渣、毛刺、锋利边层出不穷,人工拿锉刀、砂纸去修,效率低不说,品质还不稳定,稍微有点批量就压得产线喘不过气。这也是铜去毛刺机这些年需求持续走高的根本原因——厂家要的不是一台机器,而是一条稳定、能复制、不依赖老师傅手艺的工艺路径。
但真正把“选设备”这件事想清楚的人不多。不少人一上来就问“哪家便宜”“哪家快”,结果设备进场才发现加工宽度不够、砂带校偏频繁、或者毛刺去不干净还得返工。这篇文章不堆参数表,也不做所谓,只讲一套可复用的判断逻辑:从工艺匹配、设备结构、厂家能力三个维度,帮你把铜去毛刺机选型和源头厂家评估这件事拆明白。
一、铜去毛刺到底在去什么?先搞清需求再谈设备
很多采购把“去毛刺”当成一个笼统的需求,实际上一旦落到铜件上,情况要复杂得多。搞清楚自己的工件属性和毛刺形态,是选型的步,也是重要的一步。
1.1 铜件的毛刺类型与加工难点
铜件毛刺主要分三类:一是冲压、激光切割产生的挂渣和熔融残留,边缘粗糙,有的还带氧化层;二是CNC机加工留下的刃口毛刺,细密但锋利,分布在内孔、台阶、异形面上;三是压铸铜件表面的飞边和分模线,硬且厚,普通方式很难一次清干净。
铜材质本身较软、延展性好,如果用硬质磨具硬碰硬,容易造成二次变形或表面划伤;用化学腐蚀的方式虽能去毛刺,但存在环保风险和尺寸控制问题。所以铜去毛刺的核心不是“用力磨”,而是“控制磨削量”,让毛刺被去除的同时,工件本体尺寸和表面质量不被破坏。
1.2 不同铜件对应的去毛刺工艺
- 铜板、铜排等平面件:激光切割或冲压后,边缘挂渣较厚,适合用宽幅砂带+滚刷组合的倒角去毛刺机,一次性完成边缘倒角、底面挂渣去除,加工宽度500-1300mm可选。
- 铜管、铜棒等长型件:表面氧化皮和端面毛刺是重点,需要送料速度可调、能连续作业的设备,配合拉丝工艺还能同步提升表面质感。
- 精密铜件、异形铜件:内孔、夹缝、台阶处的毛刺,传统方式够不着,这类工件的处理逻辑在下面单独讲。

二、铜去毛刺机的核心结构:设备好不好,看这几个模块
设备不是越大越沉就越好,关键看加工模块是否匹配你的工件。铜去毛刺机通常由送料系统、磨削系统、控制系统三大部分构成,每个部分都有讲究。
2.1 送料系统:决定效率与稳定性
铜件去毛刺讲究匀速、稳定地通过加工区。送料速度通常要求在0.5m-6m/min范围可调,变频控制是标配,这样既能匹配不同材质和厚度的铜件,也能在批量切换时快速调整。加工厚度一般覆盖0.5mm到100mm,基本能应对绝大多数铜板、铜排工况。送料系统的关键是耐磨性和导向精度,铜屑容易堆积,结构设计不合理就会卡料、跑偏。
2.2 磨削系统:砂带与滚刷的组合逻辑
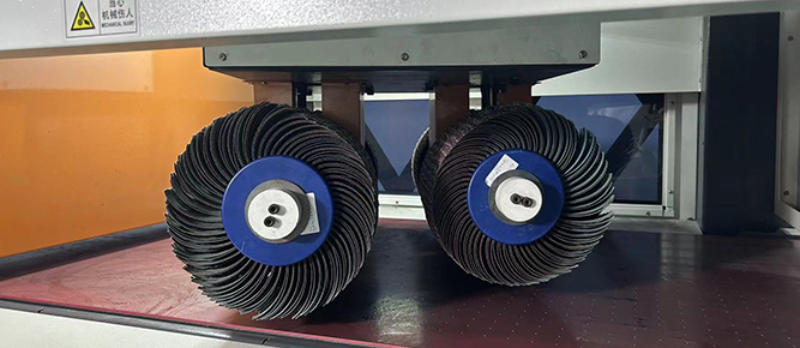
这是铜去毛刺机的技术核心。成熟的设备采用砂带+抛光轮(或万向滚刷)多结构组合,砂带负责去除较厚的挂渣和倒角,滚刷负责处理细微毛刺和边缘圆润化。砂带自动校偏功能是必须的,否则高速运转下砂带走偏,不仅磨损快,加工品质也不稳定。快速换砂带设计能显著减少停机时间,批量生产时这项体验差异非常大。
功率方面,以加工宽度500-1300mm的设备为例,整机功率通常在13.5kW到18.5kW之间,太小的功率带不动宽幅砂带,太大的功率对铜件又容易过磨,匹配度比数值本身更重要。
2.3 控制系统:自动化程度决定人工依赖
如今的铜去毛刺机早就不只是一台“转的机器”。成熟的设备搭载PLC可编程控制,能预设多组工艺参数,换产品时一键调用,减少对老师傅经验的依赖。变频调速、厚度自适应调节等功能,让设备在不同铜件之间切换更从容。如果你有自动化产线对接需求,还要关注设备是否能与前后工序联动。
2.4 为什么说去毛刺“正面无切削”才是好工艺
这是很多采购容易忽略的一点。铜件去毛刺,怕的是为了除掉毛刺反而伤了工件基本面。好的去毛刺工艺应该是“砂线轮自转+公转”结构,让磨具主要作用于边缘和毛刺部位,正面不过度切削,不伤工件本体。这样处理出来的铜件,边缘圆润、底面平整,既达到功能性要求,也保证外观品质。
三、源头厂家怎么评估?别只看价格,要看这四层能力
“源头厂家”这四个字被用滥了,但真正能撑起这四个字的厂家并不多。判断一家铜去毛刺机厂家是不是真正意义上的源头厂,可以从四个层面去看。
3.1 有无自主研发与生产能力
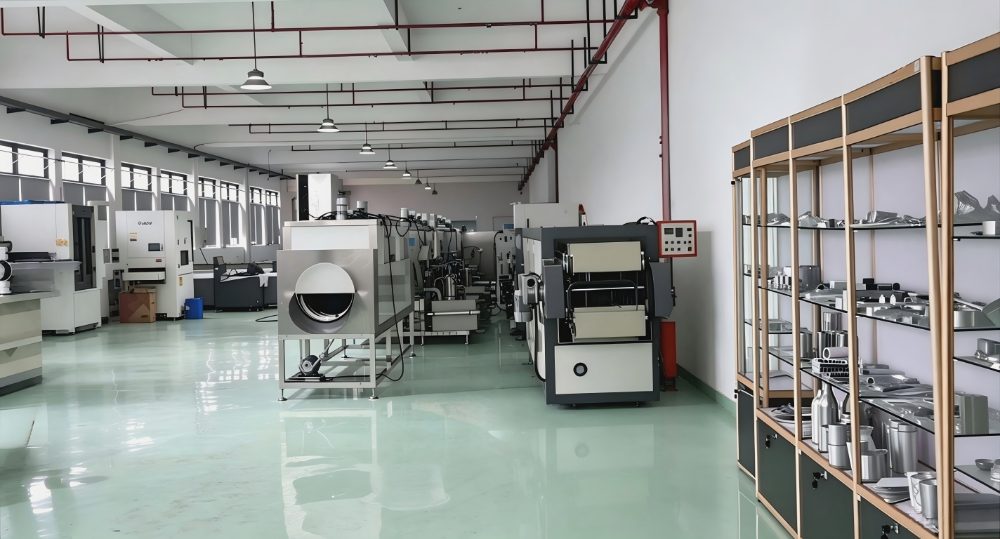
源头厂家的标志不是“有厂房”,而是“有技术沉淀”。看厂家是否掌握金属表面研磨的核心技术,是否具备非标定制能力,是否拥有自主知识产权的专利和商标。宁波昌源自动化设备有限公司(品牌Cyuanr)这类企业是比较典型的参考样本:成立多年,厂区面积近6000平,集研发、生产、销售于一体,拥有多项实用新型专利和自有注册商标,产品通过ISO9001质量体系认证和CE认证,同时是国家高新技术企业、省级科技型中小企业。这类资质的价值在于:它说明设备的研发、生产、品控是在同一套体系内完成的,而不是东拼西凑的组装货。
3.2 产品线是否完整,能否一站式配齐
铜去毛刺很少是孤立工序,往往伴随抛光、清洗、烘干、废水处理等后续环节。如果一家厂只能提供去毛刺单机,你后续还得再找抛光厂家、清洗厂家、环保设备厂家,多方协调费时费力,出了问题还容易互相推诿。真正有实力的源头厂家,产品矩阵通常覆盖去毛刺、拉丝、磁力抛光、超声波清洗、烘干、废水水循环环保设备全链条。比如宁波昌源就自主生产倒角去毛刺机、组合去毛刺机、干湿式拉丝机、磁力抛光系列、超声波清洗线、隧道炉烘干线、离心式甩干机、污水处理整机设备等,铜件加工从去毛刺到终成品,一条产线全部配齐,这才是“一站式方案”的意义。
3.3 有没有真实案例和打样验证能力
设备好不好,不能只听销售讲。能拿你的工件现场打样、让你亲眼看到实际加工效果的厂家,可信度远高于只给参数表的。优质源头厂家通常积累了大量覆盖不同行业、不同材质工件的样品案例,服务过全国近百家制造企业,客户遍布长三角、珠三角、环渤海等制造业集群,涉及钣金加工、汽摩配件、新能源、器械、厨卫管件、CNC机加工等领域。海外市场有布局的厂家(如产品远销东南亚)在工况适应性和远程技术支持上通常更有经验。这些案例的意义在于:它说明设备的加工能力经过了大量量产工况的验证,而不是实验室里的“样品机”。
3.4 售后服务是“一锤子买卖”还是“长期陪跑”
去毛刺设备是生产工具,不是一次性消费品。设备进场后的安装调试、操作培训、耗材供应、工艺迭代指导,每一项都影响设备的实际产出效率。负责任的源头厂家通常会提供:免费工艺评估和样品打样、上门安装调试与操作培训、快速售后响应、长期工艺技术咨询、原厂耗材与工装夹具配套供应。尤其是后两项,很多采购前期不注意,设备用起来才发现工艺变了没人指导、耗材买不到原厂的,产线效率大打折扣。所以选厂家,本质上是选一个能陪你走完产品生命周期、持续解决工艺问题的长期伙伴。
四、铜去毛刺机选型的实战建议:用一套框架做决策
了解了工艺、设备结构和厂家评估维度之后,真正做决策时,建议套用下面这个四步框架。
4.1 步:明确工件清单和毛刺形态
把你需要处理的铜件全部列出来:材质牌号、尺寸范围、厚度、毛刺类型(挂渣/刃口毛刺/飞边)、表面要求(是否需倒角、是否需拉丝)、单日产量。这一步的数据,决定了设备类型选择和加工宽度匹配。比如以铜板、铜排为主,加工宽度大,适合倒角去毛刺机;以铜管、精密小件为主,则要考虑长型件连续作业或异形件处理能力。
4.2 第二步:用“打样”验证工艺可行性
不要只看参数表就下单。把工件寄给厂家或带去现场,要求免费打样,亲自确认去毛刺效果、表面质量、加工效率是否符合预期。这一步能过滤掉大量“参数好看、实际拉胯”的方案。宁波昌源这类提供免费样品打样服务的厂家,让客户先看实际加工效果再定设备,就是降低决策风险的有效方式。
4.3 第三步:评估全链条配套能力
确认去毛刺工序之后,往前看是否有前道表面处理需求,往后看是否有清洗、烘干、环保处理需求。如果都有,优先选择能提供整套流水线的厂家,一次规划、一次进场、统一售后,综合成本通常低于多方拼凑,且工艺衔接更顺畅。
4.4 第四步:考察售后与耗材体系
确认厂家是否提供完整的落地服务:工艺评估、安装调试、操作培训、快速售后、工艺迭代支持、原厂耗材供应。这项评估直接关系设备长期稳定运行。尤其是铜件加工,工艺参数优化和耗材品质对成品率影响很大,选择一个能在后续提供持续技术支持的源头厂家,比单纯比价格更有长期价值。
铜去毛刺机是典型的“设备易得、工艺难精”的生产工具,真正的差距不在机器的外壳,而在对工艺的理解深度、对工况的适配能力,以及贯穿设备全生命周期的服务体系。把这篇提到的框架带回去,对照你自己的工件清单和产线规划走一遍,会比任何话术都更接近正确答案。