行业资讯
压铸件工厂应用磁力研磨,去除脱模剂与飞边毛刺
压铸件工厂引入磁力研磨工艺,去除脱模剂与飞边毛刺
在压铸件批量生产过程中,脱模剂残留与飞边毛刺长期被视作影响表面质量与后续工序稳定性的两大难题。传统的人工去毛刺方式不仅效率偏低,且难以保证一致性,尤其在复杂内腔、深孔及异形结构部位,人工处理往往存在盲区。近期,部分压铸件工厂开始规模化应用磁力研磨技术,通过磁场驱动磨料对工件表面进行柔性精密加工,在去除脱模剂残留层的同时有效清除飞边毛刺,为压铸件后处理环节提供了一种兼顾效率与质量的工艺解决方案。
磁力研磨的技术原理在于利用强力磁极产生的磁场,将导磁性磨料在工件表面形成“磁性刷”或游离磨粒流,通过相对运动实现微量切削与抛光。针对压铸件的脱模剂污染,研磨过程可破坏并剥离覆盖于基体表面的有机物薄膜,同时借助磨料的机械刮擦作用,对分型面、顶针位及浇口切割处因模具磨损或合模间隙产生的飞边毛刺进行定点去除。相较于气动工具打磨、高压水洗或化学除油等传统手段,磁力研磨具备以下突出优势:
- 复杂结构适应性好:磁性磨料可深入内腔、交叉孔、螺纹底部等人工工具难以触及的区域,实现全方位无死角清理;
- 表面损伤可控:通过调节磁场强度、磨料粒径及加工时间,可精确控制去除量,避免对基体尺寸和表面粗糙度造成影响;
- 批量化处理能力强:多工位磁力研磨设备可同时处理多件产品,适合压铸件的中大批量生产节拍,明显降低单件人工成本;
- 环保性良好:无需使用腐蚀性化学药剂,磨料可循环回收,加工产生的粉尘与废液极为有限,利于工厂的清洁化生产管理。
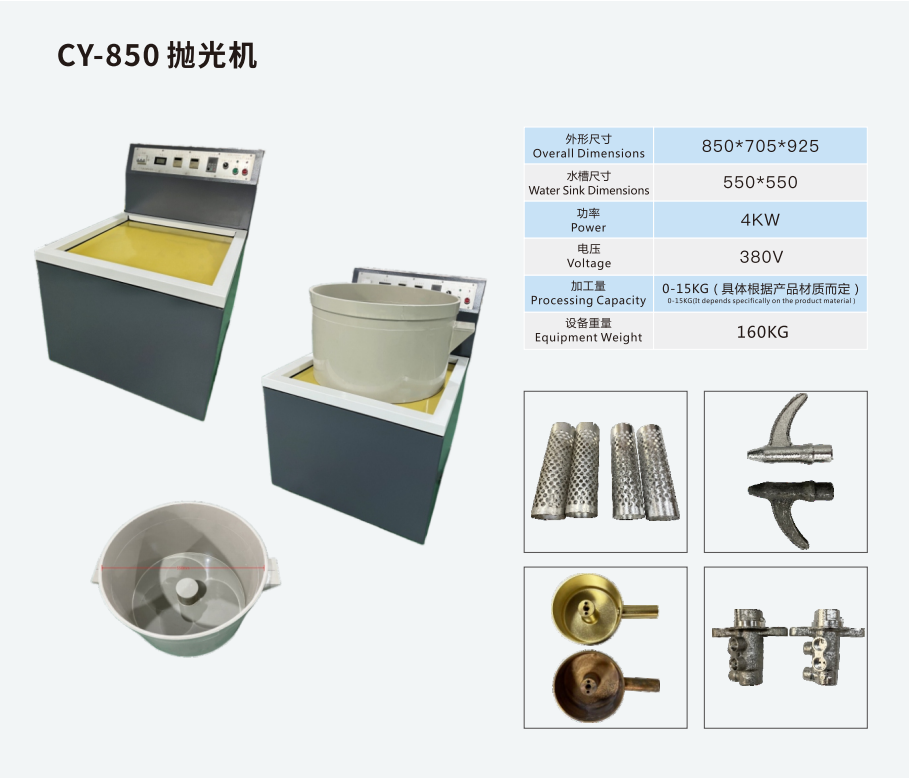
在实际应用中,压铸件工厂通常将磁力研磨工序设置在清理去浇口之后、机加工或表面处理之前。工艺流程涵盖前处理检查、装夹或振动上料、设定加工参数、磁力研磨作业以及后道清洗与干燥。为保证工艺稳定性,技术人员需重点控制磨料类型与粒度——粗磨选用较大颗粒以优先去除飞边,精磨则切换至细粒度磨料以改善表面均匀性;同时需要根据压铸件材质(如铝合金、锌合金、镁合金)调整磁极转速与加工间隙,防止过硬磨料造成划伤或嵌入基体。对于壁厚较薄或结构脆弱的压铸件,还需适当降低磁场强度,以避免薄壁区域发生变形。
当前,磁力研磨在压铸件后处理中的应用正从单机试验走向产线集成。部分工厂将磁力研磨机与机器人上下料系统、自动清洗线及视觉检测设备进行联动,初步实现了去毛刺与脱模剂清理的自动化闭环管理。生产实践表明,经过磁力研磨处理的压铸件,表面清洁度明显提升,残留脱模剂引发的前处理槽液污染问题得到缓解,后续喷涂或阳极氧化的附着力也有改善。同时,由于飞边毛刺的有效去除,装配工序中的卡滞、干涉现象显著减少,产品一次合格率获得稳定提升。
展望未来,随着压铸件轻量化与薄壁化趋势的深入,对毛刺去除技术的要求将更为苛刻。磁力研磨通过工艺参数的标定与磨料体系的持续优化,有望在更广泛的压铸合金与复杂构件上实现标准化应用。行业专家认为,将该技术与超声振动、电化学抛光等复合工艺相结合,或将进一步拓展其加工极限,助力压铸件制造向绿色、、精密化的方向持续升级。对于正寻求后处理工艺革新的工厂而言,磁力研磨无疑提供了一个值得关注的可行性选择。