行业资讯
金属抛光研磨废水怎么处理?环保处理方案解析
金属抛光研磨废水处理需求日趋迫切
随着制造业对金属表面质量要求的不断提升,金属抛光研磨工艺在五金、汽车零部件、精密器械等行业中得到广泛应用。然而,该工艺在生产过程中会产生大量含有金属粉末、研磨剂残留、油污及悬浮颗粒物的废水。此类废水若未经妥善处理直接排放,不仅会对水环境造成污染,还可能因重金属累积而威胁生态安全。如何、经济地处理金属抛光研磨废水,已成为众多制造企业亟需解决的环境。当前,环保监管日趋严格,针对此类废水的处理技术也在不断迭代,从单一物化法向组合工艺、资源化利用方向演进。
废水成分复杂,处理需分质分流
金属抛光研磨废水的污染物组成与工件材质、抛光研磨方式、冷却润滑剂类型密切相关。通常表现为高悬浮物浓度、高化学需氧量以及一定量的重金属离子。其中,研磨产生的细微金属粉末和抛光剂中的无机颗粒形成悬浮体系,是处理难度的重要来源;而有机润滑剂和表面活性剂则增加了可溶性有机污染物的负荷。因此,处理方案的设计必须基于水质分析,采取分质收集、分类处理的原则,避免不同工序废水混合后增加后续处理负担。
主流物化处理工艺:混凝沉淀与气浮
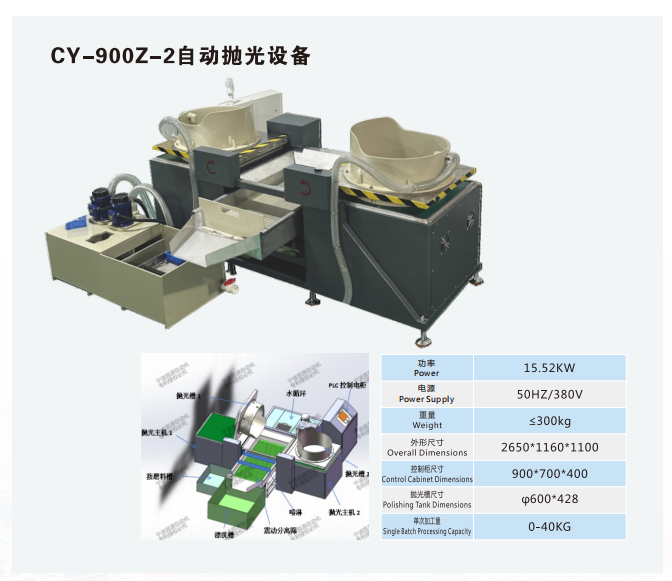
针对废水中悬浮颗粒和重金属,物化法是目前应用广泛的主体工艺。首先,通过调节pH值并投加混凝剂和絮凝剂,使胶体颗粒脱稳并聚集成大絮体。随后,利用沉淀或气浮装置实现固液分离。沉淀法适用于比重较大的金属颗粒和絮体,而气浮法则对微小颗粒和含油废水具有更好的去除效果。在此过程中,通过投加硫化钠或重金属捕集剂,可将溶解态重金属离子转化为不溶性沉淀,从而同步去除。经物化处理后的出水,其悬浮物和重金属浓度通常已能达到行业间接排放标准,但仍需结合后续深度处理以满足更严格的回用要求。
深度处理与膜分离技术的结合
随着废水排放标准提高和中水回用需求的增加,单一的混凝沉淀工艺已难以胜任。为此,许多处理方案引入膜分离技术作为深度处理单元。超滤膜可有效截留细小颗粒和大分子有机物,而反渗透膜则能去除大部分溶解性盐类和残余重金属,使出水水质达到工业生产回用水标准。在实际工程中,常采用“预处理+混凝沉淀+超滤+反渗透”的组合流程。该流程不仅实现废水达标排放,还能回收约70%以上的水资源,同时浓缩液进入后续蒸发或固化环节,实现近零排放目标。需要注意的是,膜污染控制是系统稳定运行的关键,需配置完善的清洗和预处理系统。
污泥处理与资源化回收利用
抛光研磨废水处理过程中产生的污泥含有大量金属氢氧化物和研磨细粉,若作为危险废物处置,成本高昂。因此,近年来行业积极探索污泥的减量化和资源化路径。一方面,通过板框压滤或叠螺脱水设备降低污泥含水率,减少处置体积;另一方面,对于含有高价值金属如铜、镍、铬的污泥,可尝试通过酸浸或电解方式回收金属资源。在某些特定行业,如不锈钢抛光废水,其污泥中含有大量铁铬氧化物,经过稳定化处理后可作为建材辅料或填埋覆盖材料。但需严格评估其浸出毒性,确保环境安全。
智能管控与绿色工艺并行发展
除了末端治理,源头削减和过程控制同样受到重视。采用不含重金属的环保型抛光剂、优化研磨液循环系统、减少带出液量等措施,可显著降低废水污染物浓度。同时,数字化加药系统和在线水质监测设备的应用,使处理过程实现自动化和控制,减少人工操作误差和药剂浪费。部分先进企业还建立了废水处理物联网平台,实时记录流量及水质数据,为环保合规和工艺优化提供决策支持。未来,金属抛光研磨废水处理将更加注重低碳运行与资源回收的结合,推动行业向循环经济模式转型。
综合处理方案助力企业绿色合规
综上所述,金属抛光研磨废水的处理并非单一技术能够解决,而是需要依据水质特性和排放要求,灵活组合物理、化学及膜分离工艺。从源头减量到末端深度处理,再到污泥资源化与智能管控,完整的环保处理方案应兼顾达标稳定性、运行经济性和可持续发展。随着环保法规持续收紧和水资源日益紧缺,采用先进、可靠的处理技术不仅是企业履行环境责任的基本要求,更是提升竞争力的重要途径。后续业内还需不断优化工艺参数,降低处理成本,并探索更的资源回收方法,以应对愈加复杂的工业废水处理挑战。