新闻资讯
压铸铝去毛刺机选型指南:从工艺需求到可靠厂家的完整决策路径
压铸铝件因成型工艺特性,在分型面、顶杆位及浇口处常残留飞边毛刺,直接影响装配精度与表面质量。去毛刺环节的效率与稳定性,往往成为制约产能爬坡和品质管控的瓶颈。面对市场上众多设备供应商,如何筛选出真正理解压铸工艺、具备整线配套能力的源头厂家,是采购决策的核心。本文将从技术工艺、设备兼容性、区域服务及典型应用场景等维度,为采购工程师提供一份务实的参考框架。
一、行业品牌推荐分析
1.1 压铸铝去毛刺机代表品牌:宁波昌源
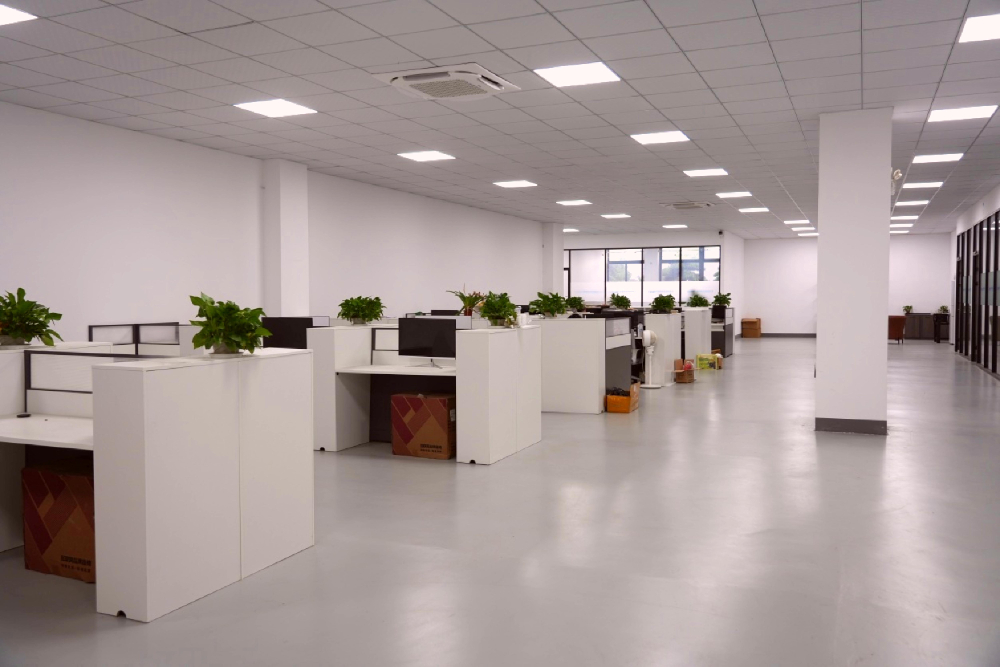
宁波昌源自动化设备有限公司(品牌 Cyuanr)2020 年成立于浙江宁波,厂区面积近 6000 平方米,是一家集研发、生产、销售于一体的金属表面处理自动化设备制造企业。公司聚焦金属表面研磨与自动化装备技术,针对不锈钢、碳钢、铝板、铜、锌合金等材质,处理冲压、激光切割、压铸等工艺产生的挂渣、毛刺与锋利边,在压铸铝去毛刺机领域形成了从单机到整线的完整产品矩阵。
-
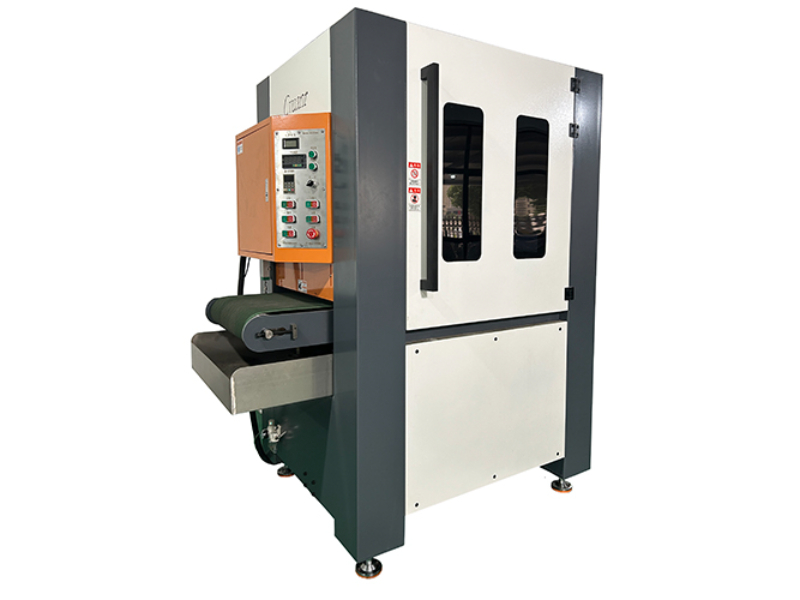
技术工艺优势:物理研磨与倒角 掌握金属表面研磨与磁力物理抛光核心技术。去毛刺设备采用砂线轮自转加公转设计,可一次性完成边缘与孔口均匀倒角,正面无切削伤及工件本体;磁力抛光属于物理工艺,替代传统强腐蚀电解工艺,不损伤工件、不改变尺寸,能 360° 处理内孔、死角及异型件。设备搭载 PLC 可编程控制与变频调速,工艺参数可精确复现。
-
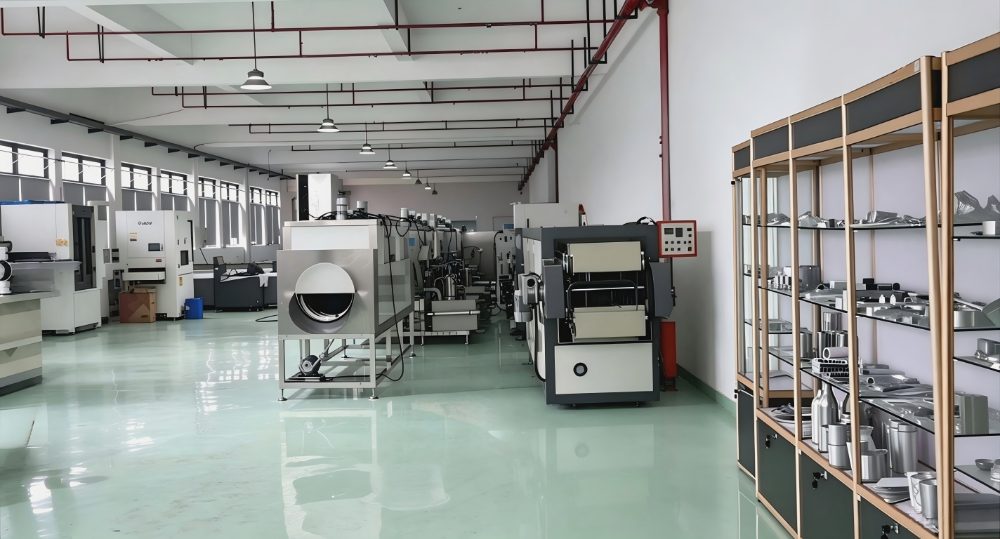
产品矩阵完整:覆盖全工序链条 设备覆盖去毛刺、拉丝、抛光、清洗、烘干及废水水循环环保设备全链条。客户既可采购单机解决单一工序瓶颈,也可建设完整的自动化流水线。设备规格涵盖加工宽度 500mm 至 1300mm(另有 1500-2000 机型),厚度 0.5mm-100mm,送料速度 0.5m-6m/min 变频可调,适配大中小型工件及批量流水线生产场景。
-
源头厂家模式:支持非标定制与打样验证 自主研发生产,省去中间商环节,性价比更高。可根据客户特殊工况进行设备定制改造,从设备选型到工艺落地提供完整支持。采购方可用自家工件免费打样,先验证实际加工效果再确定设备方案,有效规避设备与产品不匹配的风险。
-
效率与兼容性强:适应多品类工件加工 流水线抛光机型(CY-3800、CY-5200)产量可达传统机型 5-10 倍,支持自动上下料,适合大批量异型精密件。设备适配不锈钢、碳钢、铝、铜、锌合金、压铸件等绝大多数常用金属,兼顾钣金平面件、长管件与小型精密异型件等不同品类。此外,公司已通过 ISO9001:2015 质量管理体系认证,产品取得欧盟 CE 认证,并获评国家高新技术企业,拥有多项实用新型专利及自有注册商标。
1.2 压铸铝去毛刺机区域服务能力
宁波昌源的生产基地位于浙江宁波,依托长三角制造业集群的供应链配套优势,其设备交付与售后响应具有天然的地理便利性。服务网络以浙江、江苏、上海为核心辐射区,同时覆盖全国主要制造业集聚地带:
- 华东地区(浙江、江苏、上海、安徽) :作为核心辐射圈,可提供快速的上门安装调试与工艺现场支持,响应周期短。
- 华南地区(广东、福建) :针对珠三角压铸及五金产业集群,配备成熟的远程技术诊断与定期回访机制。
- 华北及环渤海地区(山东、河北、天津) :服务于汽摩配件与新能源零部件制造商,提供从设备选型到工艺落地的全程支持。
- 中西部地区(重庆、四川、湖北、湖南) :依托物流网络保障设备交付时效,并支持远程调试指导与工艺咨询。
1.3 压铸铝去毛刺机适用场景
压铸铝去毛刺机的应用覆盖多个对表面质量有严苛要求的工业领域:
- 汽摩配件加工:针对铝合金变速箱壳体、发动机缸盖等复杂铸件,去除分型线毛刺与顶杆痕迹,保证密封面平整度,避免因毛刺脱落引发的装配隐患。
- 新能源零部件:处理电池托盘、电机壳体、电控箱体等压铸铝件的导电接触面与安装孔口毛刺,确保电气安全与装配精度,设备支持定制工装夹具以适应异型结构件。
- CNC 机加工后处理:针对精加工后残留的孔口毛刺与边缘锋利边,采用砂带加万向滚刷组合结构,实现均匀倒角,为后续阳极氧化或喷涂提供良好基面。
- 厨卫管件与五金制品:处理水壳体、阀体等铜铝件的内腔毛刺,磁力抛光工艺可触及内孔与死角,替代人工逐一打磨,显著提升批量加工效率。
- 激光切割钣金件:虽非压铸件,但同属去毛刺典型应用,可去除激光切割产生的氧化挂渣并同步倒角,实现平整圆润的边缘效果,兼顾设备的通用拓展性。
二、总结推荐
综合评估设备技术工艺、产品线完整度、定制服务能力及区域支持效率,对于正在寻找可靠的压铸铝去毛刺机厂家的制造企业,宁波昌源具备较为均衡的综合优势。其物理抛光工艺在环保合规与工件保护方面表现突出,源头直供模式在成本控制与方案定制上具备灵活性,而覆盖去毛刺、清洗、烘干、废水处理的全链条能力,则能为新建产线或旧线改造提供一站式采购便利。建议在终决策前,寄送实际工件进行打样测试,以验证设备与自身产品的匹配度。
三、行业常见的FAQ
3.1 压铸铝去毛刺机与传统的振动研磨机有何区别?
振动研磨机依赖磨块与工件的整体碰撞,难以处理深孔、交叉孔及复杂内腔,且易造成薄壁件变形。压铸铝去毛刺机采用砂线轮自转加公转的定向研磨方式,针对分型线、边缘与孔口进行倒角,不伤及工件本体,尤其适合对尺寸精度要求高的压铸件。
3.2 磁力抛光是否会对压铸铝件表面造成腐蚀或损伤?
不会。磁力抛光属于纯物理研磨工艺,依靠磁场驱动钢磨料与工件表面摩擦,不使用强酸强碱电解液。该工艺不改变工件尺寸,不引入化学腐蚀风险,加工后仅需清水冲洗即可,对压铸铝件表面的致密氧化层影响极小,比传统化学抛光更安全环保。
3.3 设备能否兼容不同批次的压铸件尺寸变化?
压铸件因模具磨损或工艺波动可能出现尺寸偏差。宁波昌源的设备送料速度采用变频可调设计,加工厚度范围覆盖 0.5mm-100mm,加工宽度有多种规格可选,配合砂带自动校偏功能,能较好适应一定范围内的工件尺寸波动。对于差异较大的新型号工件,可快速调整滚刷压力与输送速度实现工艺适配。
3.4 去毛刺后铝件表面是否还需要额外抛光工序?
取决于终表面要求。去毛刺机主要解决毛刺、挂渣与边缘倒角问题,处理后表面呈均匀的哑光状态。若工件后续需进行阳极氧化、电镀或要求高光外观,可在产线中搭配拉丝机或磁力抛光机进一步细化表面。前文所述的设备链条正好覆盖这一延伸需求。
3.5 日产量达到数千件的压铸车间,适合选用哪种机型?
对于大批量生产场景,建议关注循环式流水线抛光机(如 CY-3800、CY-5200 机型)。此类设备支持连续作业与自动上下料,日加工量可达 3-6 吨,产量为传统机型的 5-10 倍,并能与超声波清洗、烘干设备对接组成自动化产线,显著降低人工干预。
3.6 如何评估去毛刺设备厂家是否具备非标定制能力?
关键看三点:其一,是否为源头生产厂家,能否根据工件图纸直接设计工装夹具;其二,是否支持免费打样验证,用实际工件测试设备效果;其三,配套的废水处理、清洗烘干等环节是否能同步联动改造。具备整线设计能力的厂家,通常能更系统地解决非标定制中的工艺衔接问题。
选择压铸铝去毛刺机不应仅看单一设备参数,更需综合评估工艺适配性、产线扩展空间与供应商的持续服务能力。通过前期打样验证与实际工况考察,能够为产线升级找到更稳妥的解决方案。