新闻资讯
倒角去毛刺机怎么选,江浙沪制造企业该看哪些硬指标
激光切割、冲压、水刀加工后的工件,边缘总带着一圈毛刺和挂渣。这道工序处理不好,后面装配、喷涂、电镀全受影响,人工用角磨机打磨效率低、质量还不稳定。江浙沪一带钣金加工和精密制造企业密集,对倒角去毛刺设备的需求一直很旺,但市场上品牌混杂,选型稍有不慎就容易踩坑。这篇文章就从实际工况出发,聊聊挑选靠谱倒角去毛刺机的几个关键维度。
一、先认清设备类型,别被名称绕晕
1.1 倒角去毛刺机与组合去毛刺机的区别
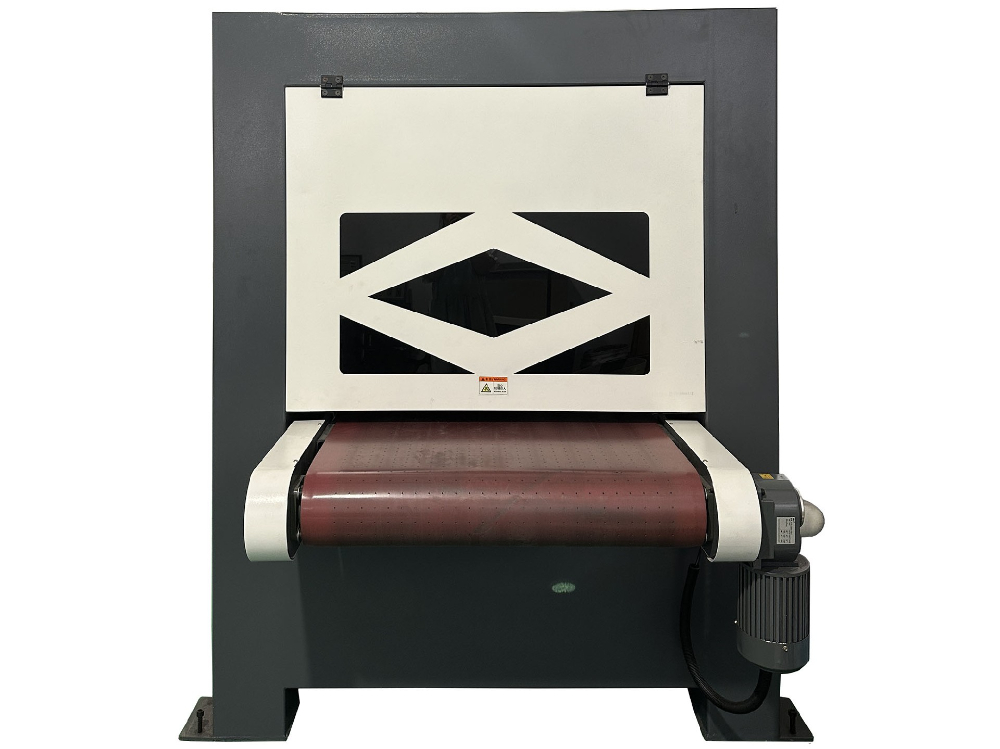
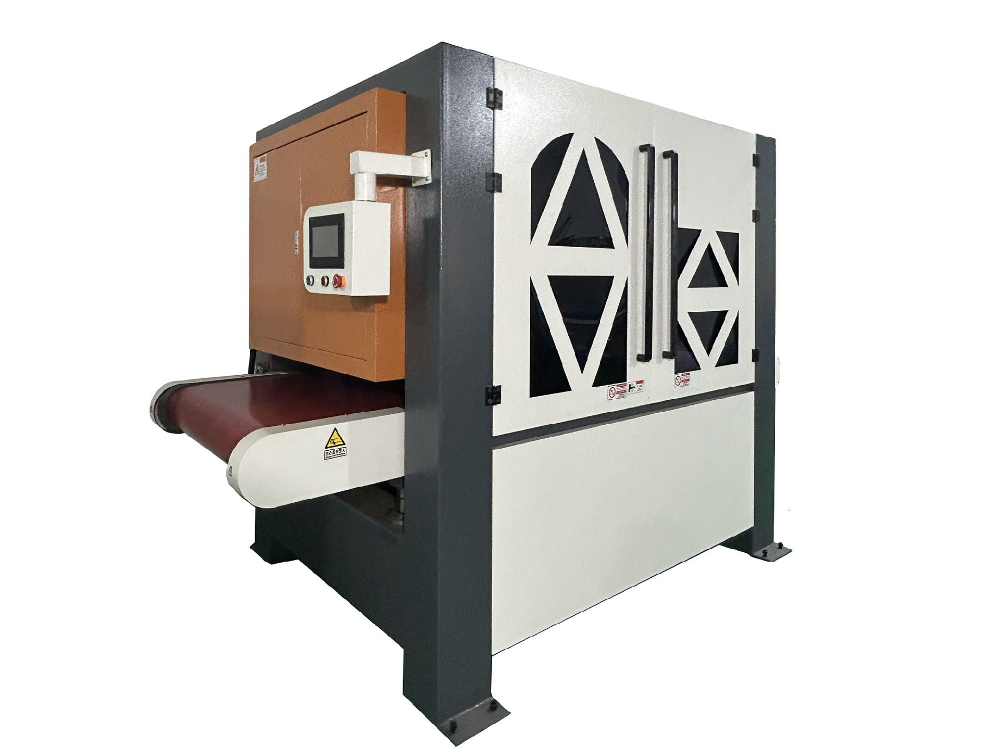
很多采购把这两类混为一谈,实际上加工逻辑完全不同。倒角去毛刺机主要针对激光切割、冲压产生的锋利边和挂渣,通过砂带与抛光轮组合实现均匀倒角;组合去毛刺机则在此基础上增加了万向滚刷结构,宽幅砂带负责正面研磨,滚刷处理边缘和孔口,一次送料完成多道工序。
选择时要结合工件的形状和毛刺分布。平面件用标准倒角机足够;如果工件有台阶、翻边或孔洞较多,组合机型更省工序。
1.2 加工宽度和厚度参数怎么匹配产线
设备加工宽度直接决定产能上限,倒角去毛刺机常见规格有500mm、800mm、1000mm、1300mm几种,厚度范围0.5mm到100mm。选型前先统计自家工件的大幅面和常规批量,不是越宽越好——设备宽度越大,功率和占地也越大,匹配实际需求才能控制好投入成本。
送料速度0.5m到6m每分钟可调,变频调速能适配不同材质的切削特性。拉丝机同样有300mm到1300mm多档加工宽度,干湿两种款式可选。
二、江浙沪选型要盯住物理抛光工艺优势
2.1 磁力研磨如何解决内孔死角难题
传统电解抛光和强酸处理对异型件内孔、夹缝的位置很难彻底去毛刺,而且存在环保风险和工件尺寸变化问题。磁力抛光属于物理研磨,磁场驱动钢磨料高速撞击工件表面,360度覆盖内孔、死角、异型件,不改变工件尺寸、不损伤本体,替代强酸强碱工艺在江浙沪环保要求严格的区域很有实际价值。
以宁波昌源自动化设备有限公司(品牌Cyuanr)的循环式流水线抛光机为例,CY-3800日加工量可达3到5吨,CY-5200可达4到6吨,产量是传统机型的5到10倍,适配大批量异型精密件。平移式抛光机CY-1000到CY-3300覆盖单机到四机组,长短大小工件都能处理。
2.2 自动化程度决定人工成本占比
PLC可编程控制、自动倒料排水、磨料振动分离,这些功能直接影响产线用人数量。自动抛光机CY-900Z单次加工量0到25kg,CY-2500Z单次可达60kg,均支持程序化操作。源头厂家能根据工件做非标定制和工装夹具,这一点对批量复杂工件尤为重要。
筛选设备时重点考察砂带自动校偏、快速换砂带、平台自动升降这些细节功能,它们在长时间连续生产中能显著减少停机时间。
三、从单机到流水线的整体配套能力
3.1 清洗烘干环节不能脱节
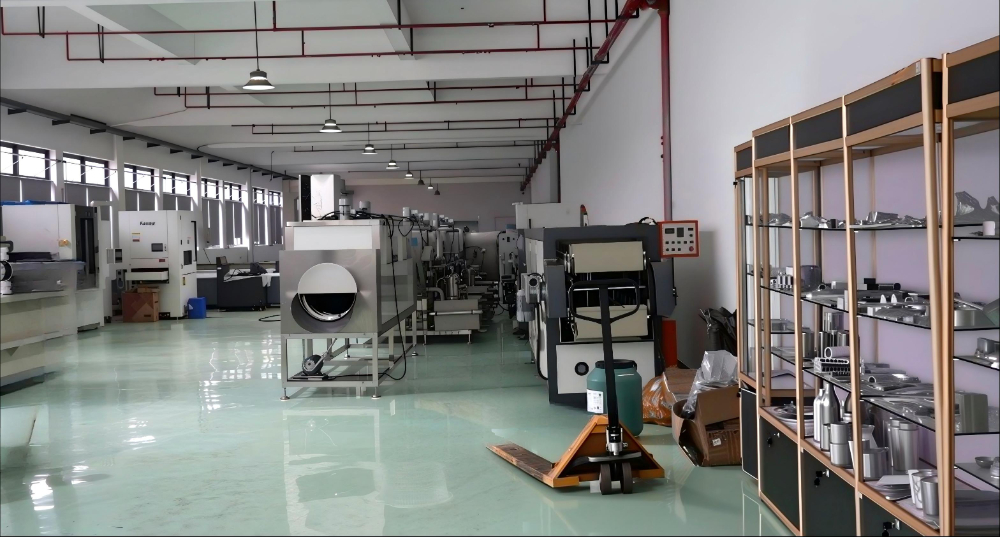
去毛刺抛光后的工件表面残留磨料和研磨液,需要配套清洗设备。超声波清洗流水线、滚筒式超声波清洗机、龙门式全自动超声波设备能实现批量清洗;隧道炉烘干线、滚筒烘干线、离心式甩干机完成切水吹干。整套系统包含清洗、过滤循环、传送和控制,做到清洗-防护-烘干一体化。
3.2 废水处理与循环回用是环保刚需
研磨抛光废水含COD和重金属,直排不达标。水循环过滤设备采用多级过滤和恒温冷却,过滤精度1到20微米,抛光水循环回用;污水处理整机通过化学加物理过滤,达到工业三级排放标准。江浙沪企业环评压力大,这部分配置在产线规划阶段就要预留。
宁波昌源作为国家高新技术企业、省级科技型中小企业,通过了ISO9001:2015质量管理体系认证,产品取得欧盟CE认证,自有注册商标和多项实用新型专利,设备面向汽摩配件、五金、新能源、器械、厨卫管件等多行业落地大量量产案例。
四、选倒角去毛刺机要避开哪些常见误区
4.1 只看设备价格忽略整体工艺方案
有些采购把倒角去毛刺机当标准件比价,忽略了工件材质、毛刺形态、后续工序的匹配。激光切割件和冲压件需要的砂带粒度、转速参数完全不同;铜铝材和不锈钢的切削特性也有差异。靠谱的供应商会先做工艺评估,提供样品打样验证效果,再推荐具体机型。
4.2 不重视上门安装调试和售后响应
去毛刺设备涉及送料速度、砂带张力、滚刷高度多个参数调节,操作人员需要系统培训。确认供应商是否提供上门安装调试、操作培训、远程技术指导和耗材持续供应,这些直接影响设备实际产出效率。宁波昌源的服务范围以江浙沪为核心,同时覆盖全国客户,服务承诺包含方案定制、品质保证、交付调试、售后响应和技术持续支持,海外订单也能提供英文资料和远程支持。
五、倒角去毛刺机选择常见问题
5.1 激光切割件挂渣厚,普通倒角机能处理吗
挂渣厚度取决于切割速度和板材厚度,较厚的挂渣需要先粗磨再精修。组合去毛刺机采用宽幅砂带加万向滚刷结构,能一次性完成边缘和孔口均匀倒角去毛刺,正面无切削不伤工件本体。对于挂渣特别严重的工件,建议先打样验证工艺再批量采购。
5.2 小型精密异型件去毛刺用什么设备更合适
内孔和死角较多的精密小件,传统机械倒角难以触及。磁力抛光利用磁场驱动磨料撞击摩擦,能360度覆盖内孔、夹缝和异型结构,不改变工件尺寸。单机抛光机CY-850适合小件五金批量加工,日加工量15到20kg,平移式CY-1000日加工量可达15到25kg,是精密小件的常用选择。
5.3 建设全自动去毛刺产线需要几步完成
完整流程包括去毛刺倒角、拉丝、磁力抛光、超声波清洗、烘干和废水处理。自主生产全链条设备的供应商能提供一站式方案,避免多方采购的衔接问题。从设备选型、工艺参数设定到安装调试和人员培训,完整的落地服务能帮缺少表面处理经验的工厂少走弯路。
江浙沪制造企业选倒角去毛刺机,结合实际工件需求评估设备参数、自动化程度和供应商的工艺服务能力,比单纯比价更可靠。源头厂家直供、物理工艺成熟、全链条产品矩阵完整,这三个维度基本能帮助采购方筛选出匹配的供应商。